 jp

3 相 AC モーター: 積層コア、スタック圧力、およびフレームがどのように性能を決定するか
プラント冷却水ポンプの 75 kW 三相モーターが大きな故障を起こすことはほとんどありません。漂います。ベアリングの振動は 18 か月間で 1.2 mm/s から 3.5 mm/s に上昇し、1 つの相には他の 2 つの相より 4% 多くの電流が流れ、巻線の動作温度は試運転時より 8 度高くなります。モーターがベースプレートから持ち上げられるまでには、多くの場合、巻線は無傷です。損傷はローターコア、以前の巻き戻し後にクランプ圧力を失ったスタック、または最初から同心ではなかったエアギャップで始まりました。
三相 AC モーターは電気的には単純ですが、機械的には厳しいものです。この理論は 2 ページに収まります。ドライブの寿命を 15 年にするか 5 年にするかを決めるのは、フレーム内のハードウェア、つまりラミネートのグレード、スタック圧力、エアギャップの均一性、絶縁システム、ベアリングの配置、冷却経路です。
短い答え: 三相モーターは、120 度間隔で配置された 3 つの電流が一定の大きさの回転磁界を生成するため指定されており、そのため、機械はコンデンサー、遠心スイッチ、補助巻線なしで負荷の下で起動します。効率クラス、トルク密度、騒音、耐用年数など、その後のすべては、電源そのものではなく、コア スタック、ローター、フレーム、冷却回路によって決まります。
三相モーターの始動と動作の仕組み
三相巻線セットは、固定子の周りに電気角で 120 度の間隔で配置されます。時間的にも 120 度離れた電流を 3 つの相に供給すると、個々の脈動磁界が合計して、極対で割った線周波数で回転する一定の大きさの 1 つの磁界になります。それが自己始動の背後にある原則です。磁場はサイクル中に決して崩壊したり反転したりしないため、ローターは安定した掃引磁束を認識し、停止状態からトルクを発生させます。
同期速度は電源と巻線によって決まります。定格速度は、ライン周波数の 120 倍を極数で割った値に等しくなります。 50 Hz では、2 極で 3,000 rpm、4 極で 1,500 rpm、6 極で 1,000 rpm になります。 60 Hz では、同じ巻線で 3,600、1,800、1,200 rpm が得られます。ロータは常にわずかに遅く動作します。これは、ロータ電流を誘導するために磁界の後ろに滑り込む必要があり、かご型機械では誘導電流がトルクを生成するためです。
同期速度
50 Hz で 2 極の場合は 3,000 rpm、4 極の場合は 1,500 rpm、6 極の場合は 1,000 rpm になります。周波数を変えると速度は正比例して変化します。
スリップ
スリップ equals synchronous speed minus rotor speed, divided by synchronous speed. Standard induction motors run at 0.5 to 3 percent at rated load; a four-pole machine turning 1,470 rpm sits at 2 percent.
トルクマージン
汎用設計は、ローターのロック時に定格トルクの約 150 ~ 200 パーセント、故障時に 200 ~ 250 パーセントを供給します。そのため、負荷がかかったポンプやコンベアをオンラインで直接起動できます。
3 つのフェーズが効果をもたらす理由
サイクル全体を通じて一定のトルク、kW あたりの活性物質の量が少なく、導体あたりの電流が少なく、始動スイッチやコンデンサが摩耗することがありません。
ステーターとローターのスタック: 真の効率が決まる場所
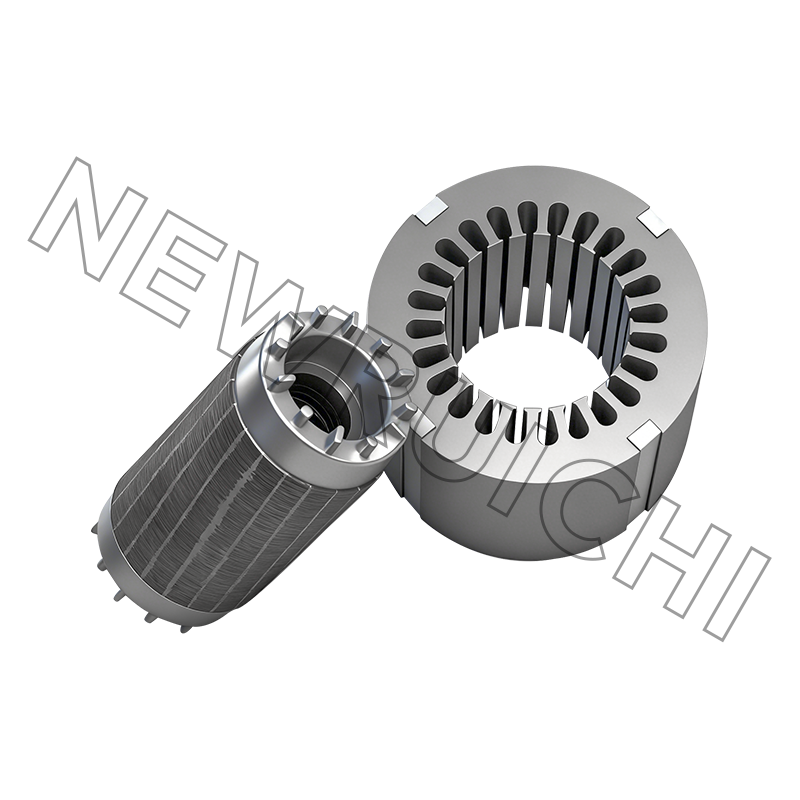
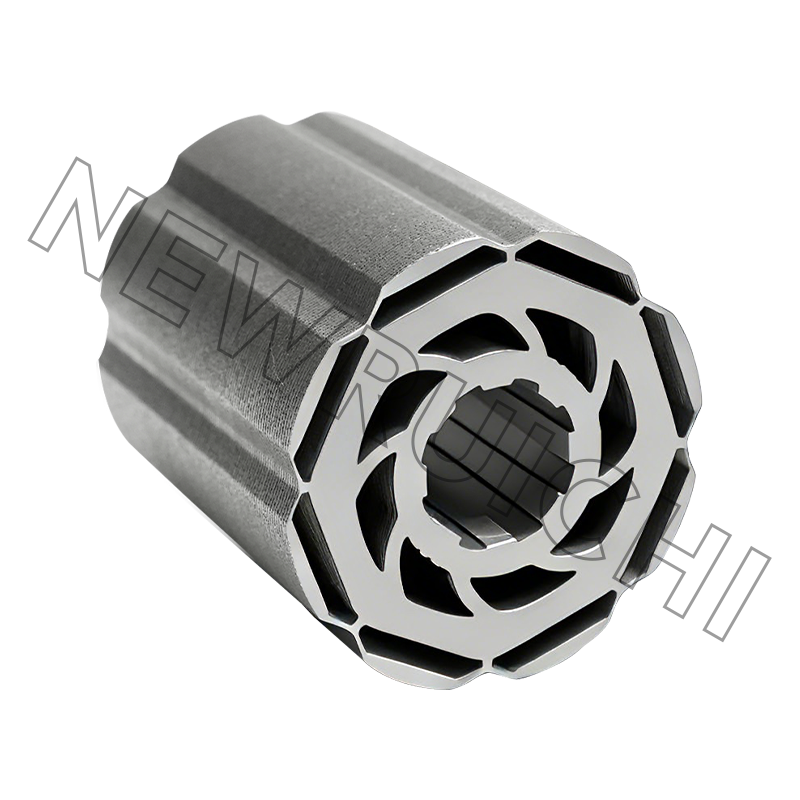
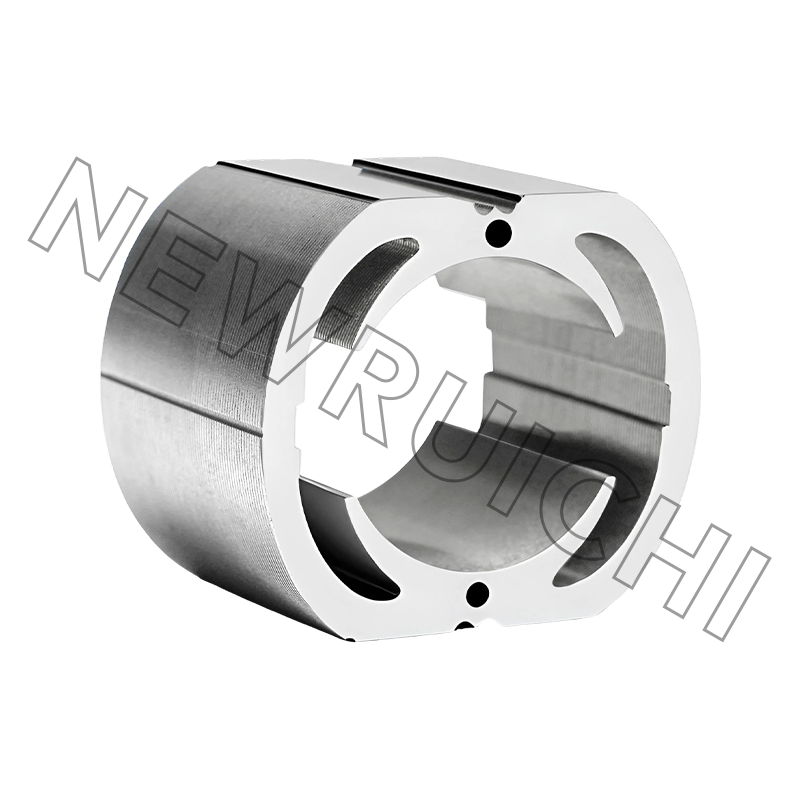
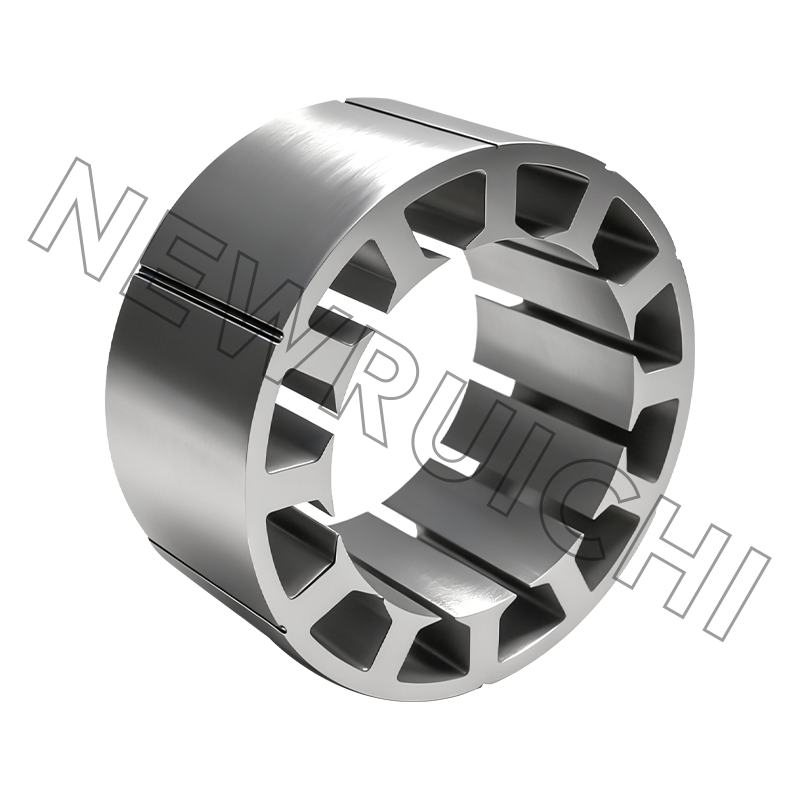
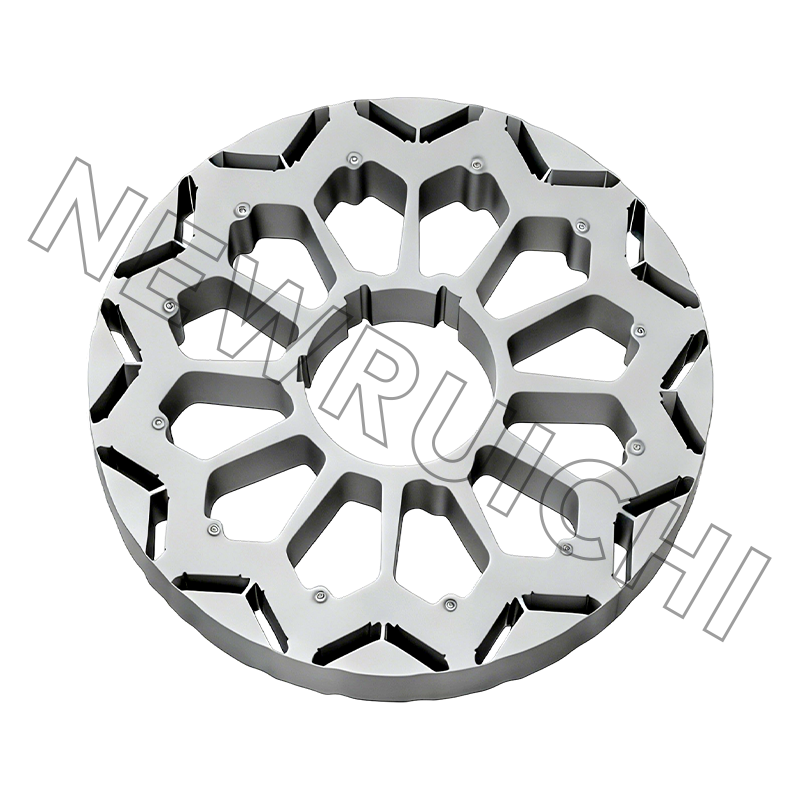
電気設計が天井を決定します。ラミネートスタックによって、完成したマシンがそれにどれだけ近づくかが決まります。 0.35 mm の高級無方向性ケイ素鋼で作られたステーター コアは、通常、同じ磁束密度で 0.50 mm の標準材料と比較してコア損失を 15 ~ 25 パーセント削減しますが、ゲージが薄いほどコストが高くなり、ブランクのダイ クリアランスが少なくなり、工具のメンテナンスが弱くなることがあります。
どの接合方法でも損失と剛性と引き換えに組み立てコストがかかるため、シートの接合方法はグレードと同じくらい重要です。
- インターロック: シートに打ち抜かれたディンプルまたはダブテールが、隣接する積層を一緒にロックします。硬化は速く、硬化は必要ありませんが、インターロックにより局所的な短絡が発生し、コア損失が約 1 ~ 3% 増加します。
- 接着結合: コーティングされたシートは圧力下で硬化され、積層体を電気的に絶縁した状態に保ちます。これにより、スタッキングファクターが向上し、振動と可聴ノイズが低減されます。
- レーザーまたは TIG 溶接: 低入熱と高スループット。大型のフレームに一般的です。溶接シームと熱の影響を受けるゾーンは局所的な損失を追加するため、シームの位置と数は溶接工に任せるのではなく、指定されます。
- クリーティング、キー付きバー、またはスルーボルト: 現場でコアを再スタックまたは修理する必要がある場合に使用されます。
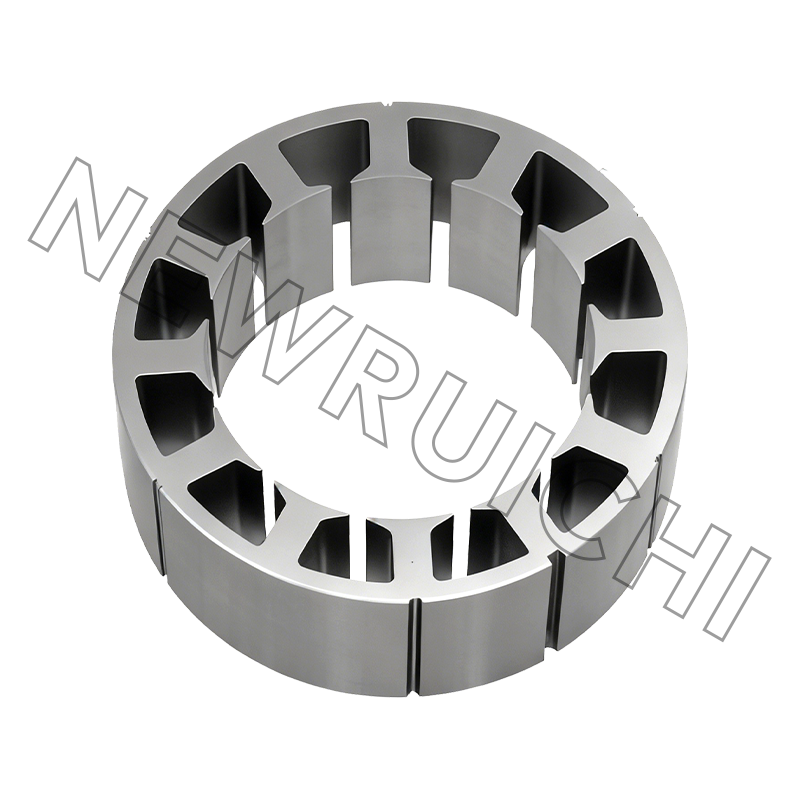
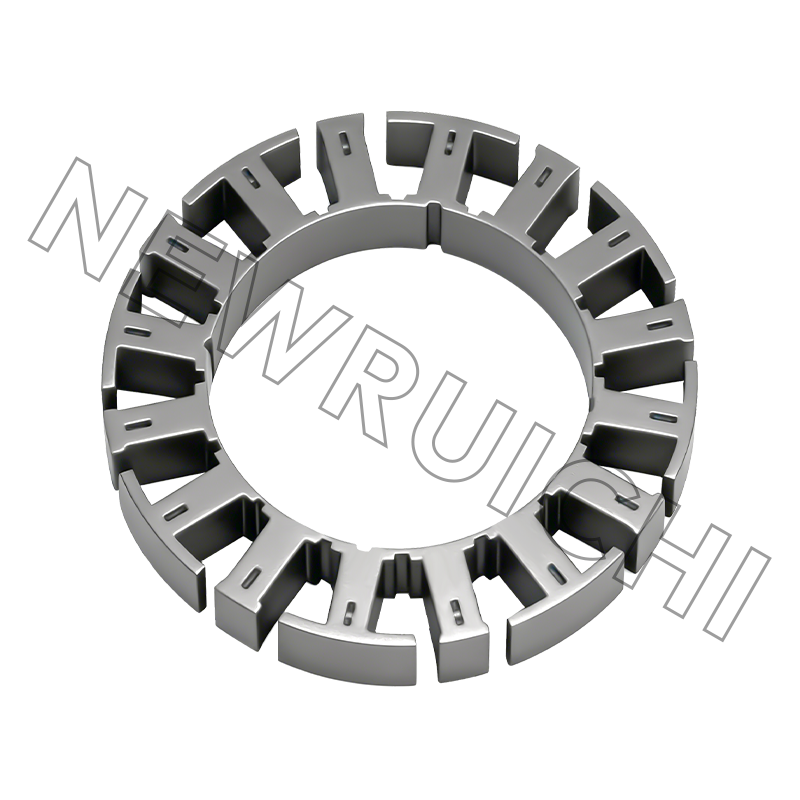
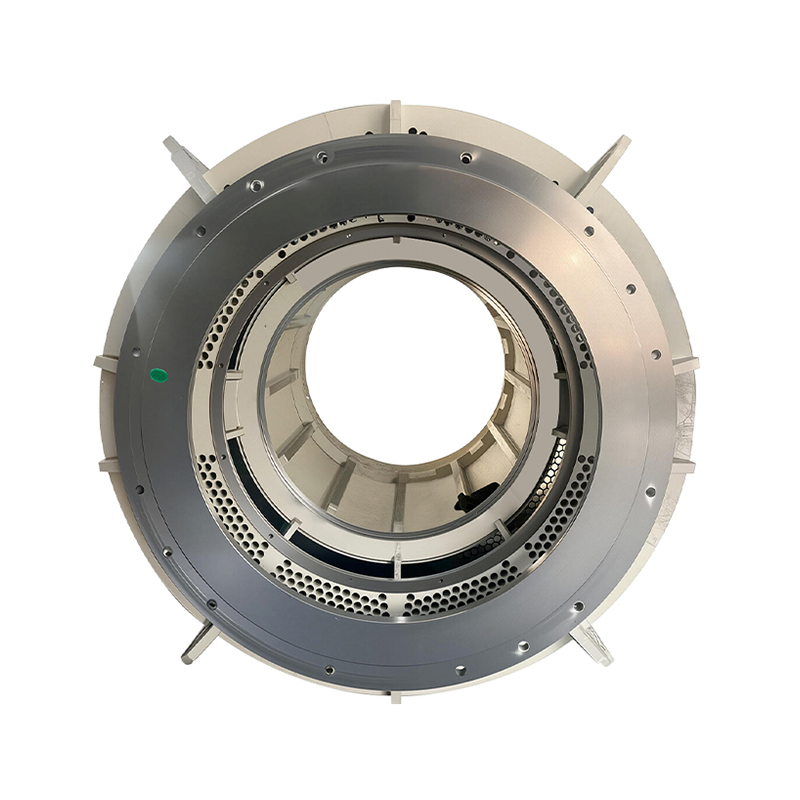
受入検査は通常、4 つの数値に集約されます。バリの高さが 0.05 mm 未満であること、積層係数が 0.95 ~ 0.97 であること、エアギャップの均一性が公称値の 10 パーセント以内であること、および層間圧力が十分に高く、絶縁コーティングを破壊することなく 2 倍のライン周波数でスタックのシングを停止することです。スタックが緩んでいると、コア損失の増加、ノイズの増加、最悪の場合は積層間のフレッチングとして後で現れます。ラミネート形状と走行動作の関係については、このガイドでさらに詳しく説明します。 ステーターコアの積層 .
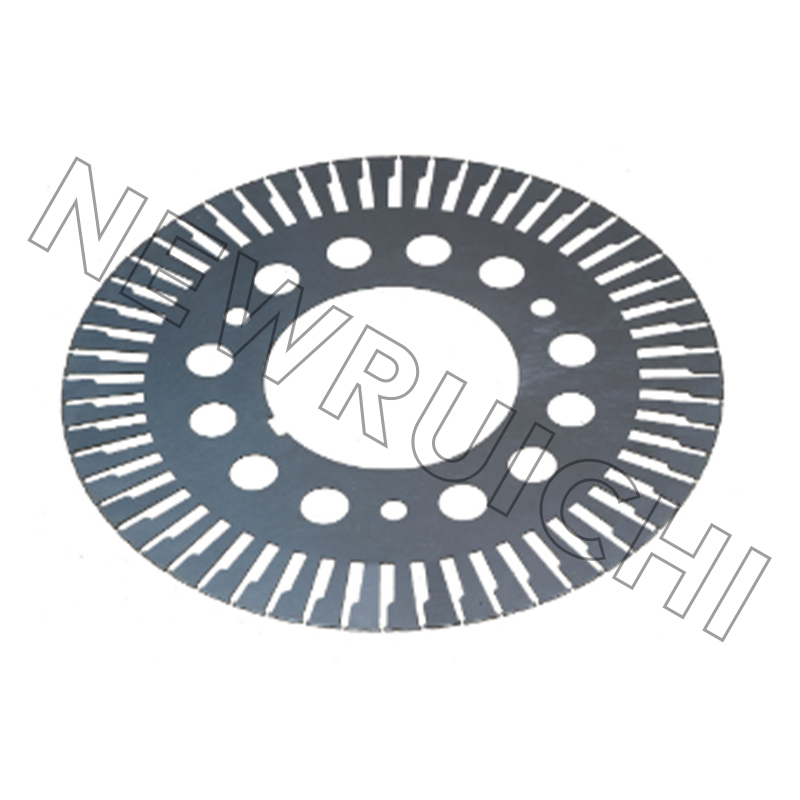 AC モーターのステーターとローターの積層 AC モーターは現代の産業システムの中核として機能し、そのステーター コアとローター コアの性能はモーターの効率、信頼性、耐久性に直接影響します。 製品を見る→
単相と三相: 実際の比較
選択の議論のほとんどは、好みではなく、いくつかの測定可能な違いに帰着します。
損失の内訳: 銘板の裏にある数字
データシートには 1 つの効率数値が引用されています。稼働中は 5 つの損失コンポーネントがワットを共有しますが、モーターの注文後も影響を受けるのはそのうちの一部だけです。
そのうち2つは抽選の段階で決まります。鉄損は鋼材のグレード、シートの厚さ、積層の接合方法に応じて変化します。浮遊負荷損失は、スロットの形状、エアギャップ、スタック表面の品質に応じて変化します。不特定のコアを受け入れる買い手は、不特定の総損失の 32 パーセントを受け入れることになります。
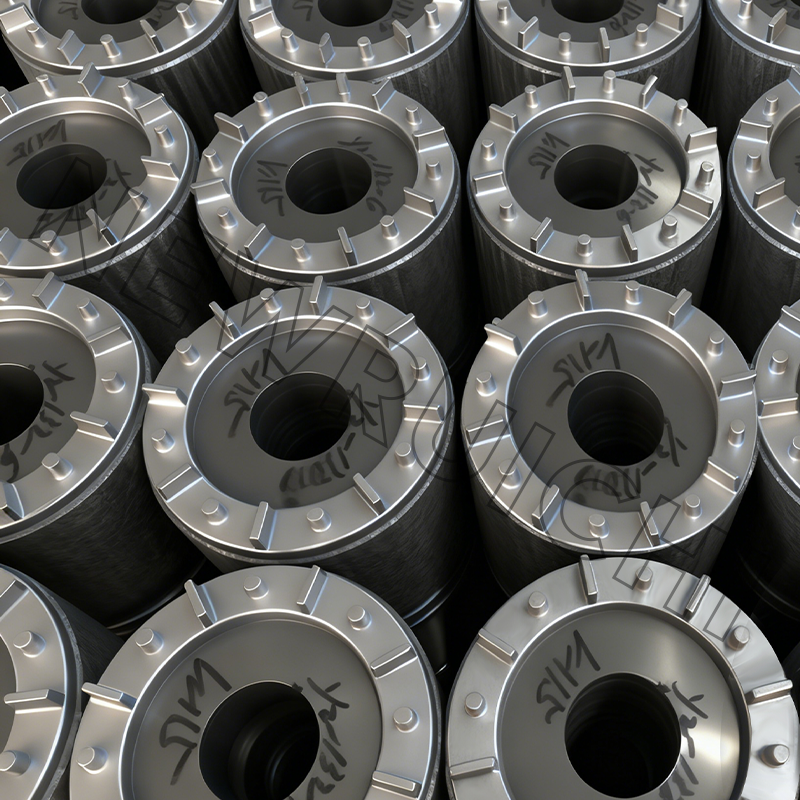 インターロック積層コア 当社のインターロック ラミネート コアは、高度な技術を使用して製造されており、溶接や接着剤を使用しない設計が特徴で、生産効率を高めながら生産性を確保します。 製品を見る→
三相モーターが機能する場所
設置ベースはボリュームがどこに位置するかを示し、ボリュームはどの機械的機能が標準であり、どれが特別であるかを決定します。
- ポンプとファン: 34%
- コンプレッサー: 18%
- コンベヤーおよびマテリアルハンドリング: 15%
- 工作機械および金属加工: 12%
- HVAC および冷凍設備: 11%
- 海洋、風力、鉱業、その他: 10%
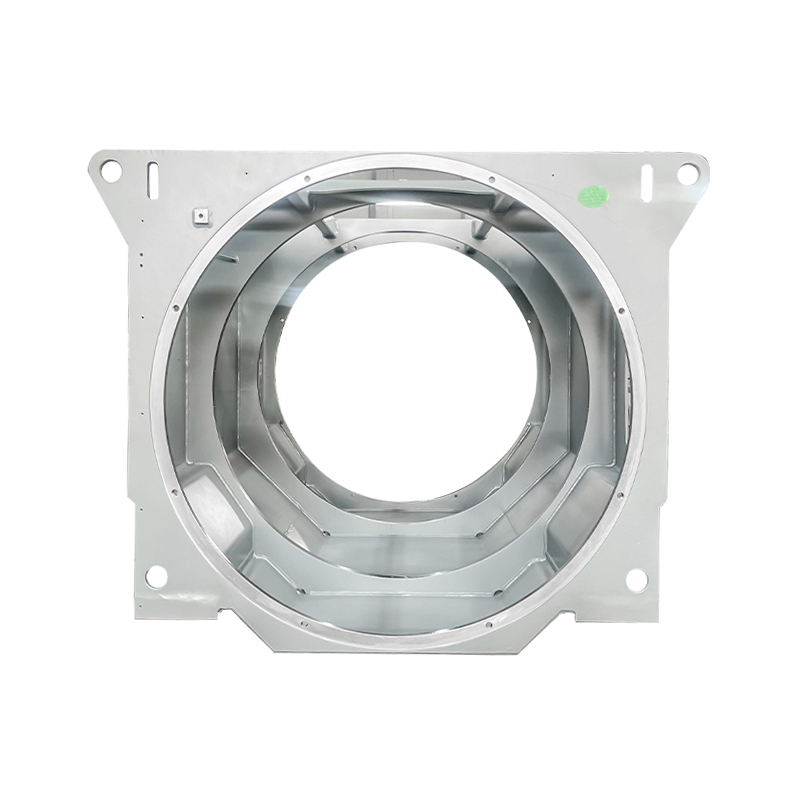
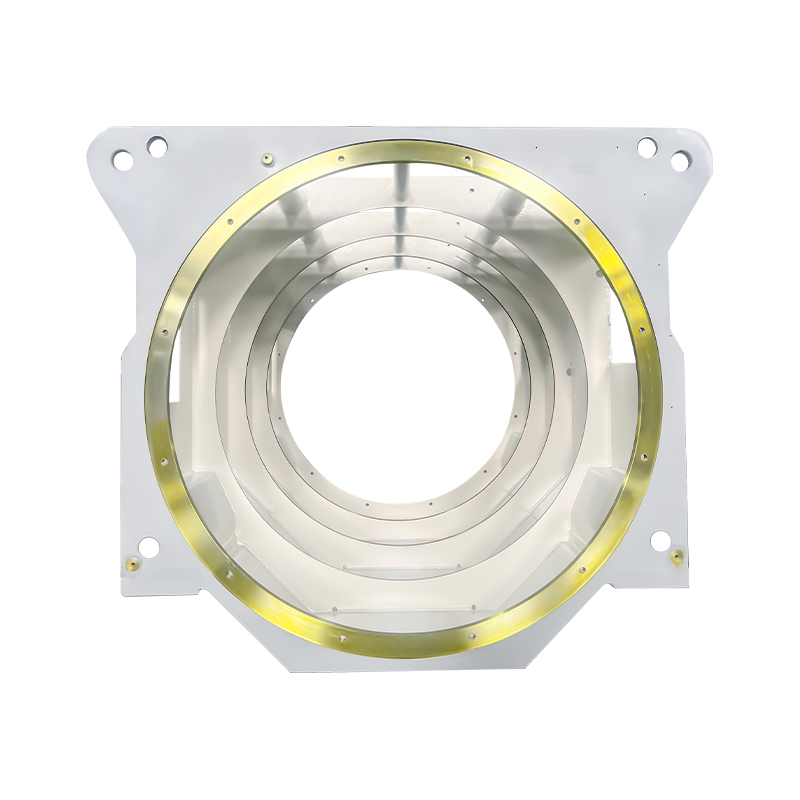
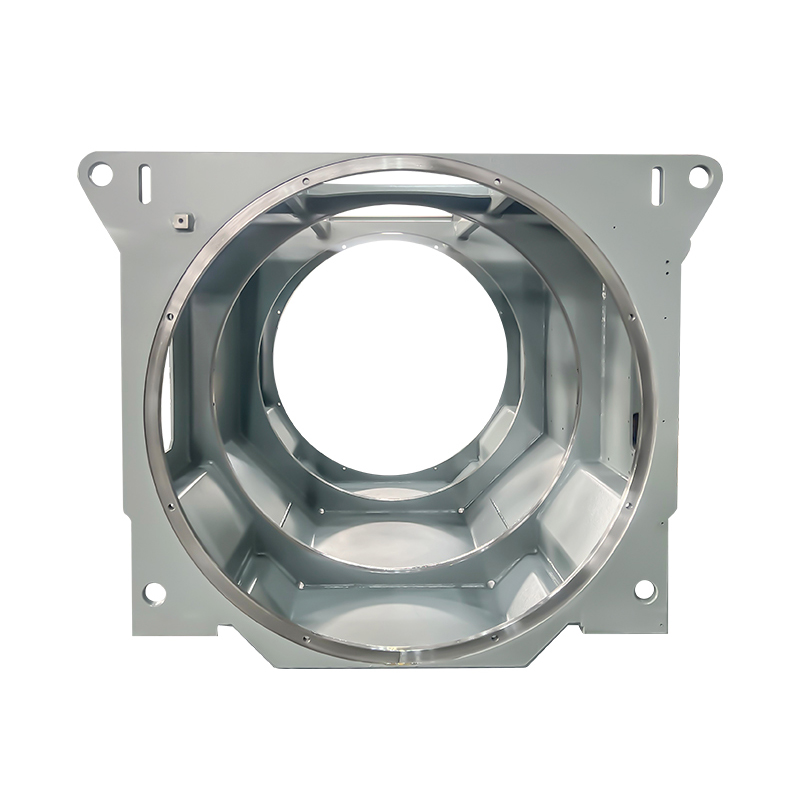
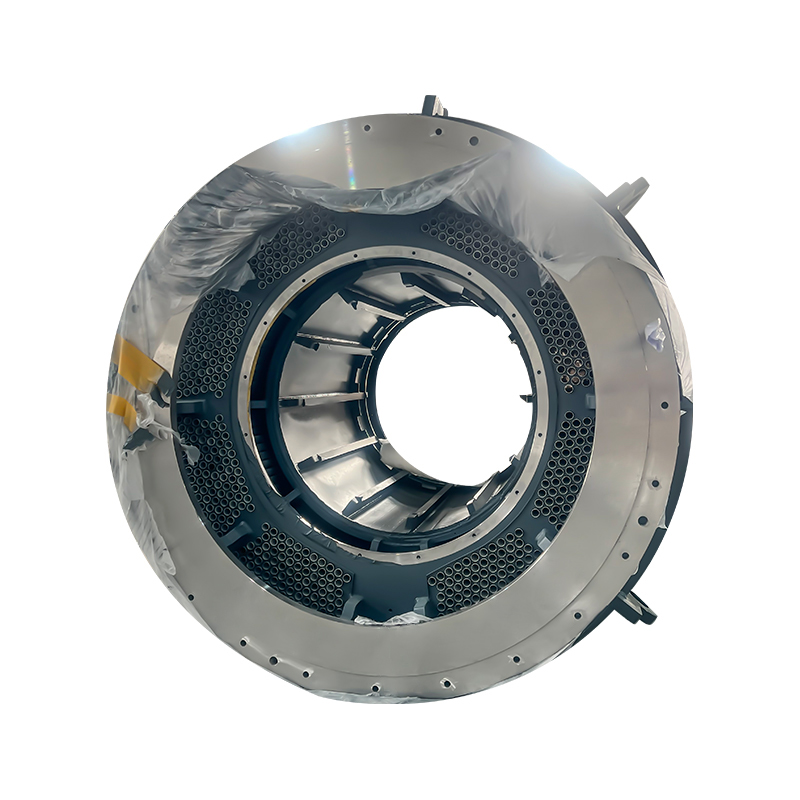
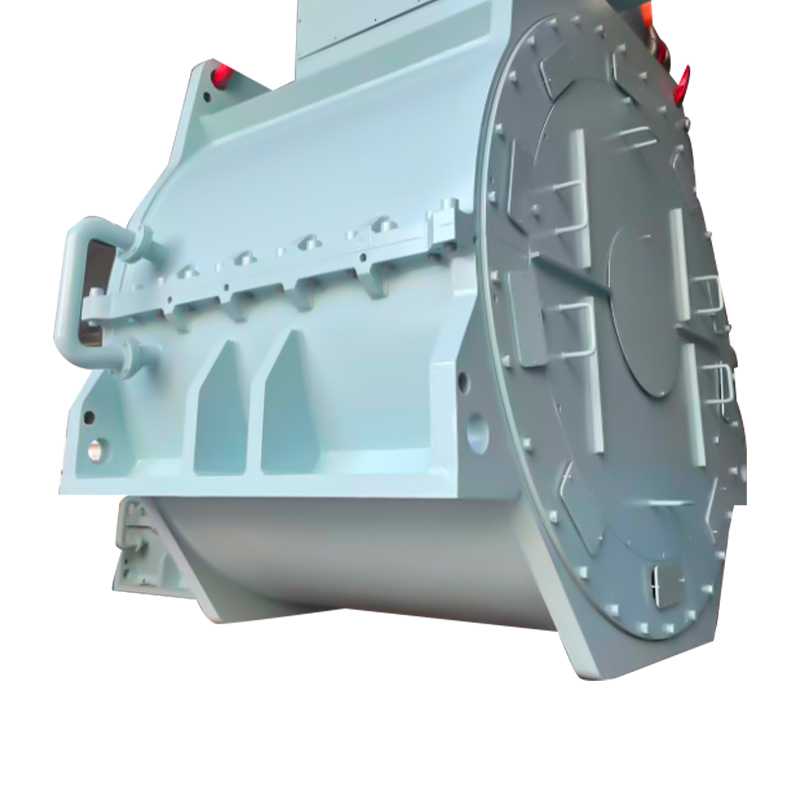
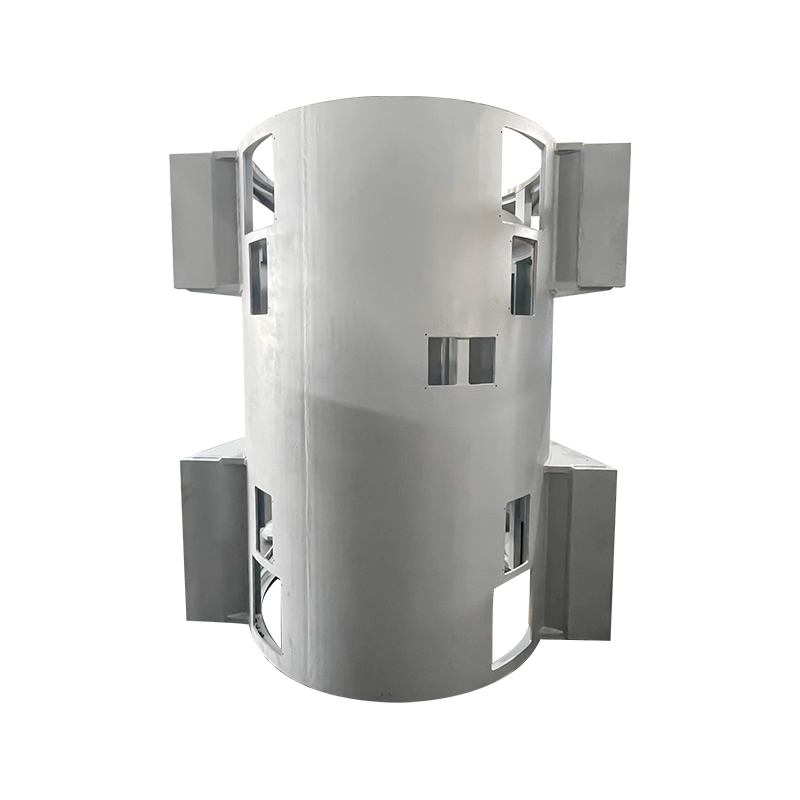
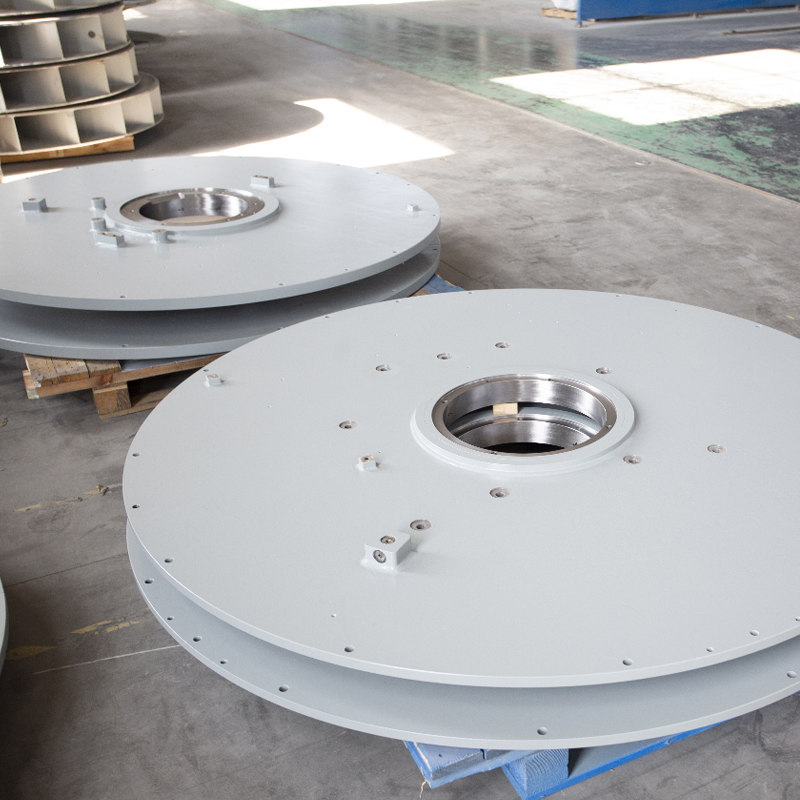
それぞれの義務は、ハウジングに異なる要求を課します。汎用ポンプ モーターに必要なのは、頑丈な足の取り付けときれいな冷却経路だけです。風力タービン発電機ベース、高電圧産業機械、または水冷船舶ユニットには、溶接後の歪みが制御され、規定された腐食保護が施された溶接ボックス フレーム、塩水噴霧や連続的な部分負荷運転に耐える冷却装置が必要です。これらは電気的な問題である前に製造上の問題です。
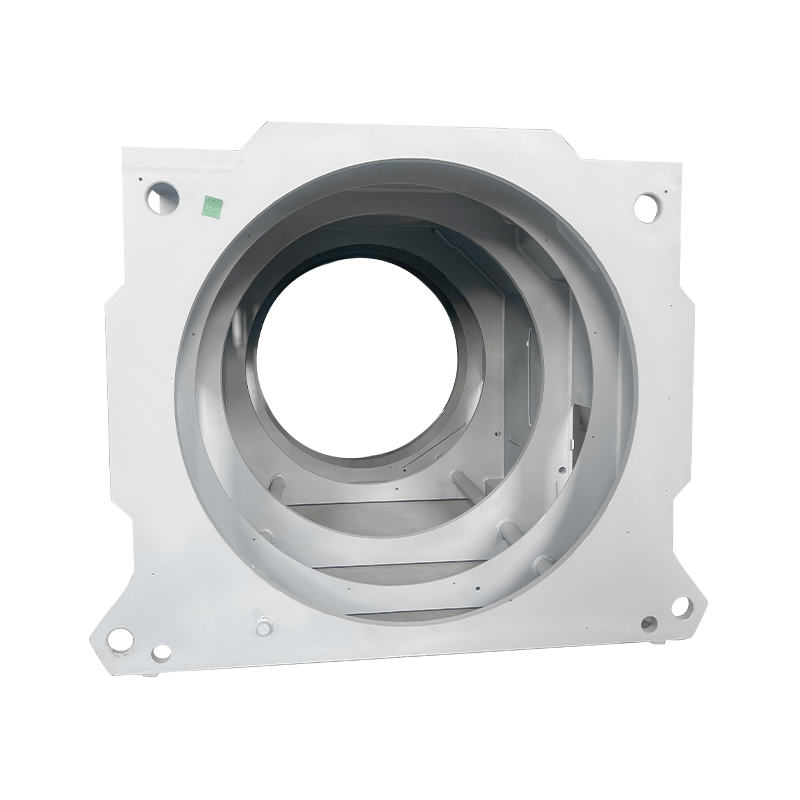 産業用溶接ボックス型モーターベース I. 基本的な考え方と位置付け 製品を見る→
選択順序と回収
これらの手順を順番に実行することで、モーターの調達における最も高価な間違い、つまり、義務が回収できる以上に高い効率クラスを購入するという間違いを防ぐことができます。
ステップ 1: 義務を定義する
連続または断続、負荷トルク曲線、時間当たりの始動数、周囲温度、高度、および VFD が速度を制御するかどうか。
ステップ 2: フレームのサイズを調整する
15 ~ 25% の動作マージンを持って、定格トルクを駆動負荷に合わせます。安全のために過大なサイズを設定すると、部分負荷の力率が低下し、信頼性が損なわれることはほとんどありません。
ステップ 3: 効率クラスを設定する
IE3 はほとんどの市場のベースラインです。 IE4 は、年間約 4,000 時間を超える実行時間でプレミアムを獲得します。
ステップ 4: コアを指定する
積層グレード、シート厚さ、積層方法、積層長さ。これは、効率性の主張が支持されるか、静かに放棄されるかのどちらかです。
ステップ 5: エンクロージャと冷却を確認する
IP 定格、冷却方法、海上または海上での任務に応じた腐食クラス、およびフレームが交換ではなく修理できるかどうか。
回収チェック: 75 kW の 4 極モーターは、kWh あたり 0.12 米ドルで年間 6,000 時間稼働すると、効率 95.0% で約 473,700 kWh を消費します。 95.4% に移行すると、約 2,000 kWh、年間約 240 米ドルが節約されます。 96.0% に移行すると、年間約 4,900 kWh、または 590 米ドルが節約されます。これは、通常、継続的に使用すると 3 ~ 5 年以内に返済されます。 2 交代勤務の場合、同じアップグレードには 10 年かかる場合があり、IE3 フレームのより優れたコアを使用する方が賢明です。
監査対象となるメンテナンスおよびコンプライアンスのポイント
効率基準、振動制限、溶接品質システムは、事務処理とハードウェアが一致する必要がある 3 つの領域です。
- 効率と評価: IEC 60034-30-1 は IE クラスを定義し、IEC 60034-1 は評価基準を設定します。クラス B の温度上昇を備えたクラス F 絶縁は、依然として熱マージンを確保する一般的な方法です。
- 振動: ISO 20816-1 は、受け入れテストに関する古い ISO 10816 の制限を置き換えます。ゾーン A と B の境界は、試運転時の基準です。
- VFD デューティ時のシャフト電流: 非ドライブ端の絶縁ベアリングとシャフト接地リングにより、大型ドライブで 1 年以内にベアリングを損傷するフルート発生を防止します。
- 絶縁抵抗: IEEE 43 ガイダンスでは、定格電圧 1 kV あたり 1 メガオームに 1 メガオームを加えた値を摂氏 40 度に補正して最小値を設定しています。
- 溶接フレームと構造: ISO 3834 の溶接品質要件は、ISO 9001、自動車および牽引車の供給に関する IATF 16949、および ISO 14001 と組み合わされて、現在購入者が見積書とともに要求している文書をカバーしています。
- 腐食保護: 海洋および海洋ハウジングの生死は、塗料のブランドではなく、コーティングの仕様と表面処理によって決まります。
シンプルな傾向プログラムは、四半期ごとの振動測定値、毎年のサーモグラフィー、各シャットダウン時の絶縁抵抗、オフラインにできないドライブ上のモーター電流特性分析など、これらのほとんどを早期に把握します。
実際的な結論は、三相モーターはシステムであり、摩耗、発熱、過熱、またはエネルギーの浪費を引き起こす部品は、コア、フレーム、エアギャップ、ベアリング、冷却経路などの機械的および冶金学的部品であるということです。ラミネートグレード、シートの厚さ、積層方法、およびフレーム構造を電気定格とともに指定した購入者は、工場の床との接触に耐える銘板効率を備えた機械を入手できます。
シリコン鋼からプレス積層、完成コア、溶接フレームを経たチェーンは、まさに私たちのものです。 製造能力 新しいデザインのサンプルレベルのプロトタイピングと確立されたプログラムの大量供給を中心に組織されています。
あなたのメールアドレスは公開されません。 * が付いているフィールドは必須です
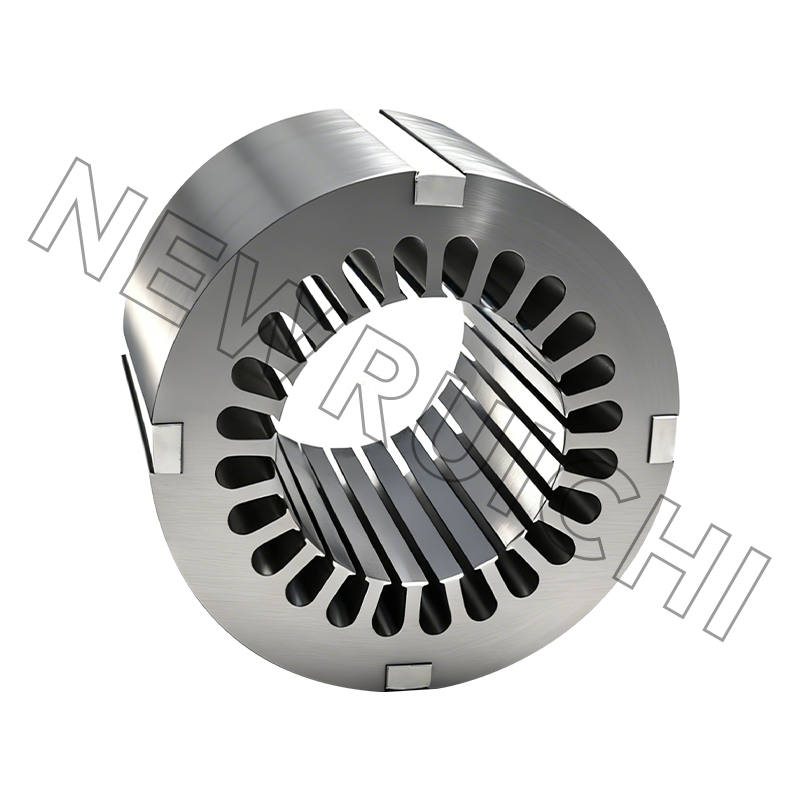

 Email: [email protected]
[email protected]
[email protected]
 電話/電話:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
