 jp

アーマチュア DC モーター ガイド: 積層、巻線、およびコア アセンブリの選択
コンバータラインでは、3 つの 24 V 永久磁石 DC ギアモーターが 1,800 rpm で動作します。約 4,500 時間の稼働時間で、1 台のユニットがブラシ ボックスで目に見える火花を発し始め、同じ負荷の下で速度が約 6% 低下します。巻線がきれいであることをテストします。欠陥はアーマチュアにあります。溝のある整流子、再構築以来数百分の数ミリメートル偏心している回転子スタック、そして顔のわずか 60% のブラシの寝具です。
結論を先に言うと、 アーマチュアは、電流を流し、界磁磁束を遮断し、トルクを生成する回転巻線アセンブリです。整流子とブラシは、ローターが回転するときに電流を正しい方向に流し続ける役割を果たします。 DC マシンでは、これらの部品は一度に 1 つずつではなく、まとめて判断されます。整流子が真円でない場合、厳しいバリと同心度の制限を維持した積層スタックの価値はほとんどなくなり、完璧な整流子でも層間ショートでいっぱいのスタックを救うことはできません。
以下は、DC モーターの電機子側、つまり磁気回路、巻線、整流限界、およびサンプルの積層からシリーズ出荷までの実際のコアの購入方法の実際的な図です。
アーマチュアがトルクを生成する仕組みと転流が噛む場所
ブラシ付き DC モーターのベンチ測定のほとんどは 2 つの関係で説明され、両方ともアーマチュアを直接指します。
- トルク: T ≈ k · Φ · Ia、界磁磁束と電機子電流の積。
- 逆起電力: E ≈ k · Φ · ω。これは速度とともに上昇し、所定の電源電圧での動作電流を設定します。
- 現在のパス: 電源、ブラシ、整流子セグメント、アーマチュアコイル、リターンブラシ。
- 整流: 各コイルが磁気中性点を横切ると整流子はコイル電流を反転させるため、電源が DC であってもコイル電流は交互になります。
- アーマチュア反応: アーマチュア自体の起磁力が傾いて主磁界を弱め、中立軸を移動させます。高電流では、ブラシの後端でのスパークとして現れ、アンペアあたりのトルクがわずかに損失します。
磁気回路
ローターとステーターの積層は、通常 0.35 mm または 0.50 mm の無方向性電磁鋼板から積層されます。ゲージを薄くすると渦電流損失は削減されますが、積層係数が低下し、キログラムあたりのコストが上昇するため、無償で改善できることはほとんどありません。
巻き上げ
銅の充填、ワイヤゲージ、エンドターンの長さによって I²R 損失が設定されます。絶縁クラス F または H は、巻線が制限部分になる前に使用できる熱マージンを設定します。
転流
ブラシのグレード、スプリングの圧力、整流子の偏心、アンダーカットの深さによってスパークが決まります。およそ 0.02 mm を超える振れは、通常、故障として現れるずっと前にブラシのノイズとして現れます。そのため、上記の故障は 500 時間ではなく 4,500 時間で追跡可能でした。
電機子電圧またはフィールド制御: 購入前に決定してください
速度範囲は制御上の決定事項ですが、アーマチュアの設計に制約を与えます。ベース速度以下で使用されるアーマチュア電圧制御は、ほぼ一定のトルクと幅広いターンダウンを実現します。これは、コンベア、フィード ロール、および位置決め軸に通常選択されるものです。基本速度を超えて使用される弱め界磁は、ほぼ一定の電力を供給しますが、磁束が低下すると整流マージンが低下し、負荷がかかっても界磁電源が安定している必要があります。
20 kHz 以上の PWM 駆動により、電流リップルとそれに伴う追加のアーマチュア加熱が小さく抑えられます。それ以下では、データシートの数値が当てはまると仮定するのではなく、実際のキャリア周波数でブラシ損失とコア損失を確認してください。直巻モータは、界磁と電機子が同じ電流を共有するため、同じ方法で界磁を弱めることはできません。直列定格のドライブまたは抵抗制御を使用し、速度調整がより緩やかになることを受け入れてください。
ローター スタックを構築する 3 つの方法とそれぞれの費用
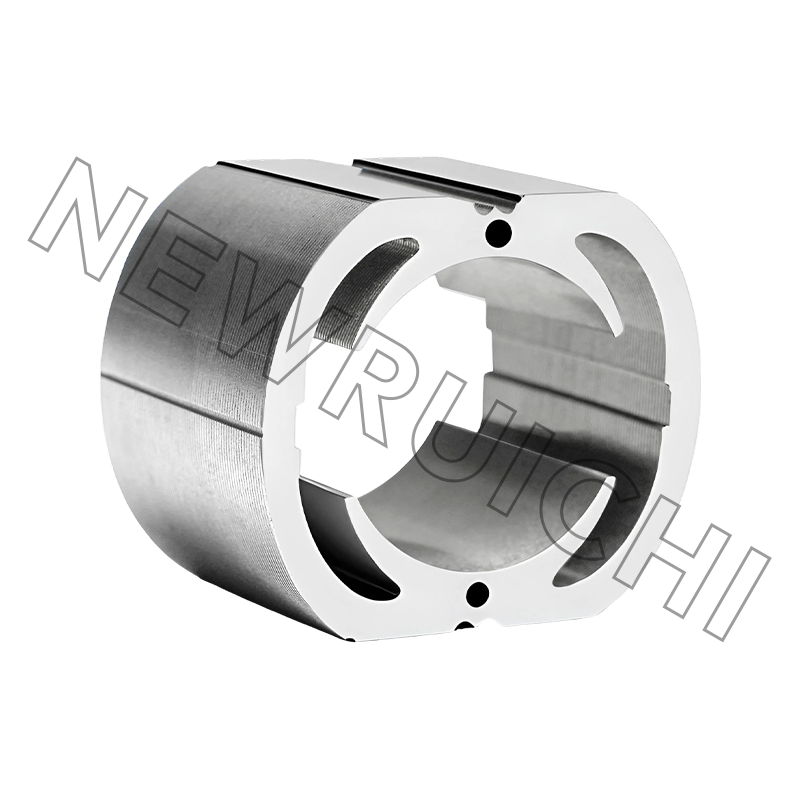
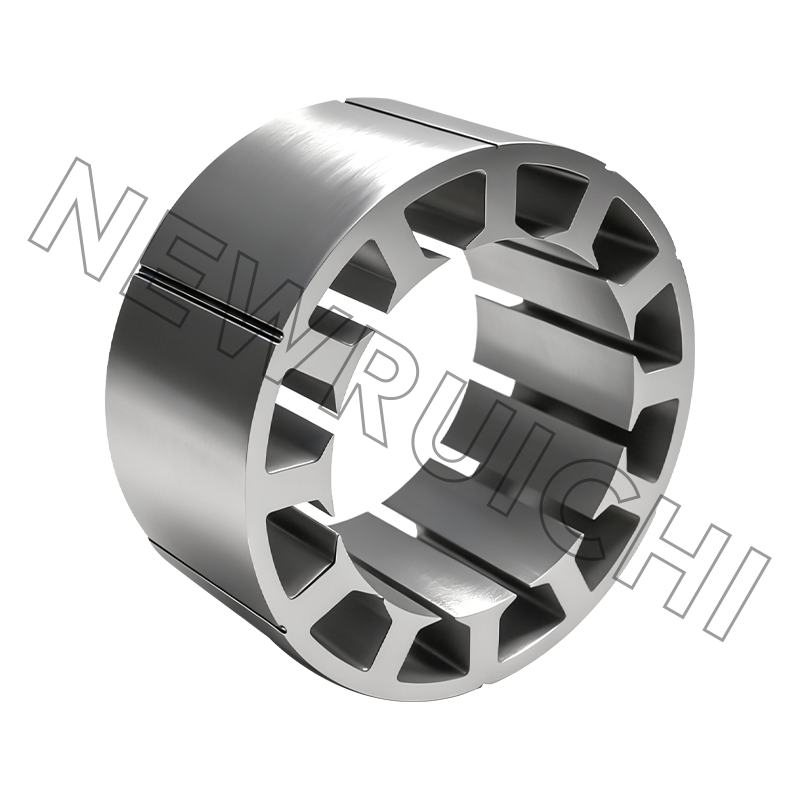
トレードオフは抽象的なものではありません。インターロックされたスタックは工具費用を節約しますが、ノッチにより局所的な飽和と金属間の接触が生じます。接着剤で結合されたスタックは、絶縁コーティングを無傷に保ち、通常、固定具と硬化時間のコストを犠牲にして、最低のコア損失を測定します。溶接スタックはその中間に位置し、長いスタックの機械的完全性が数ワット以上に重要な場合に選択されます。インターロックの形状が決定要因となる場合、 インターロック積層コア 精密アセンブリでは、図面をフリーズする前に確認する価値があります。
設計がまだ開いている場合は、ダイにコミットする前にローターとステーターの積層体を購入して図面を作成することが、スタックのビルドを比較する最も速い方法です。
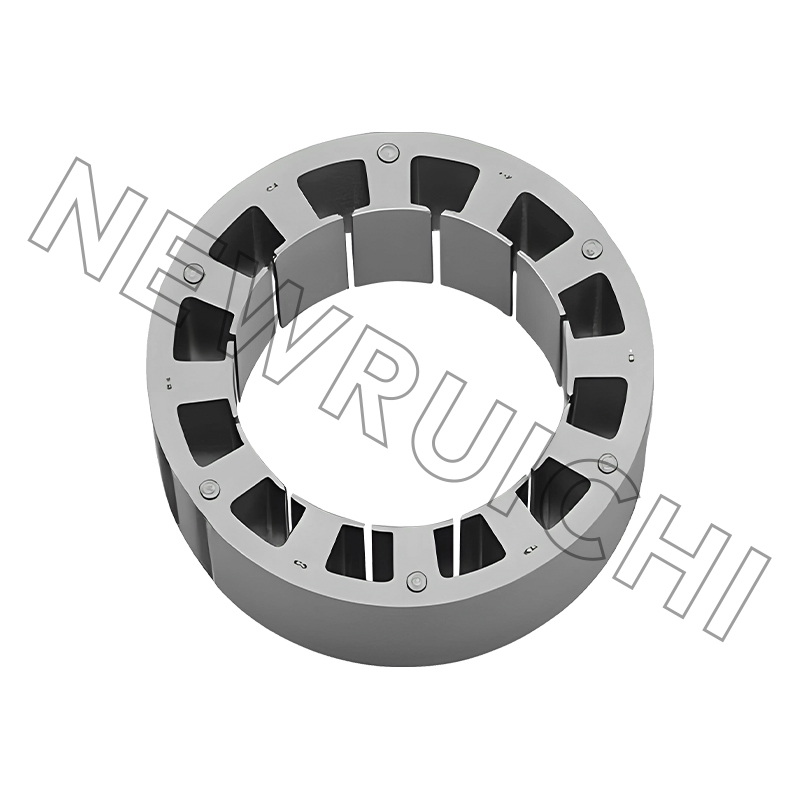
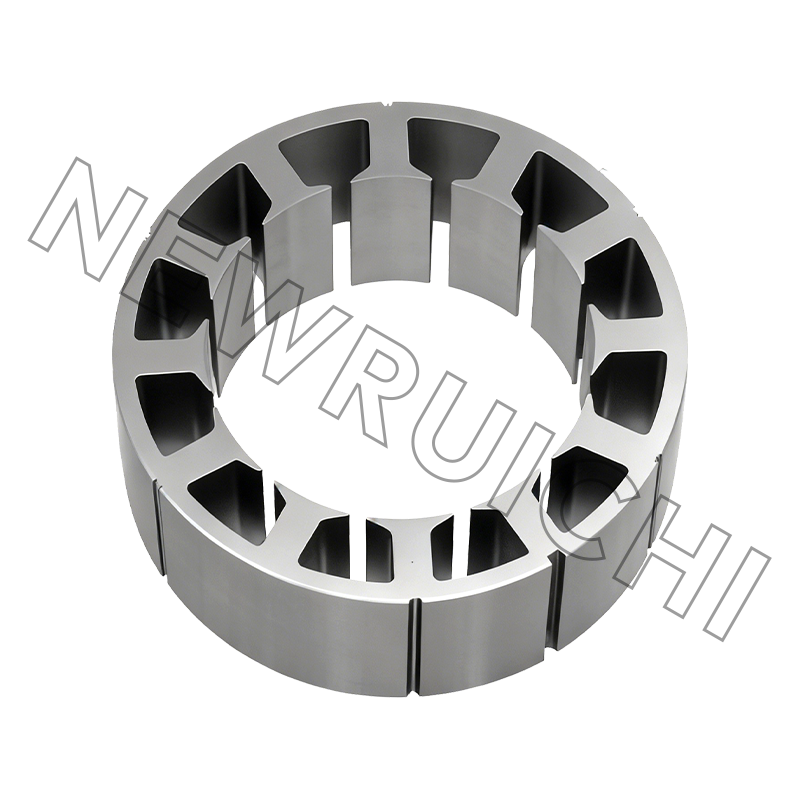
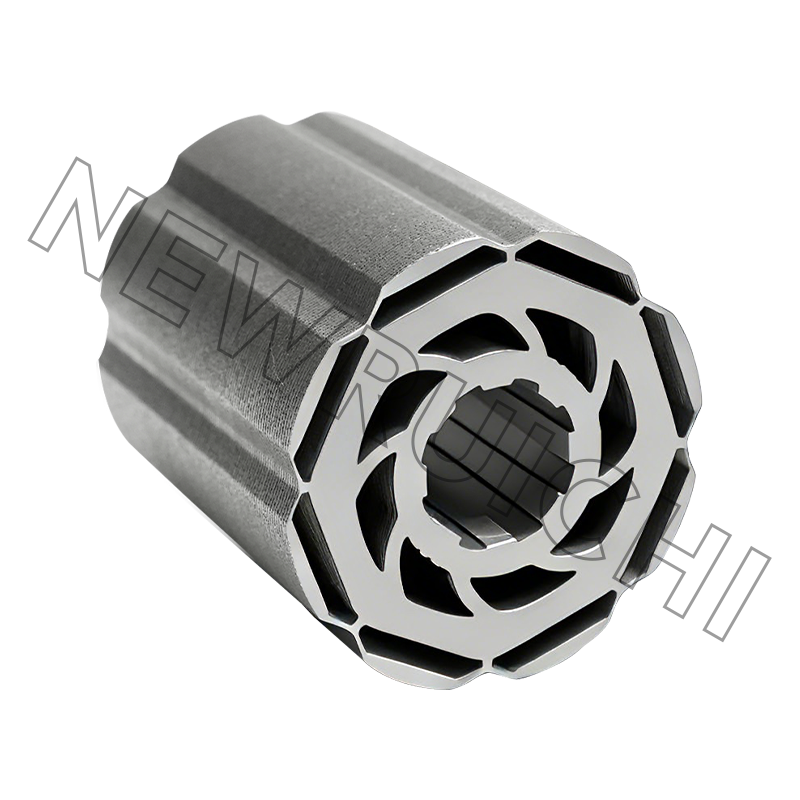
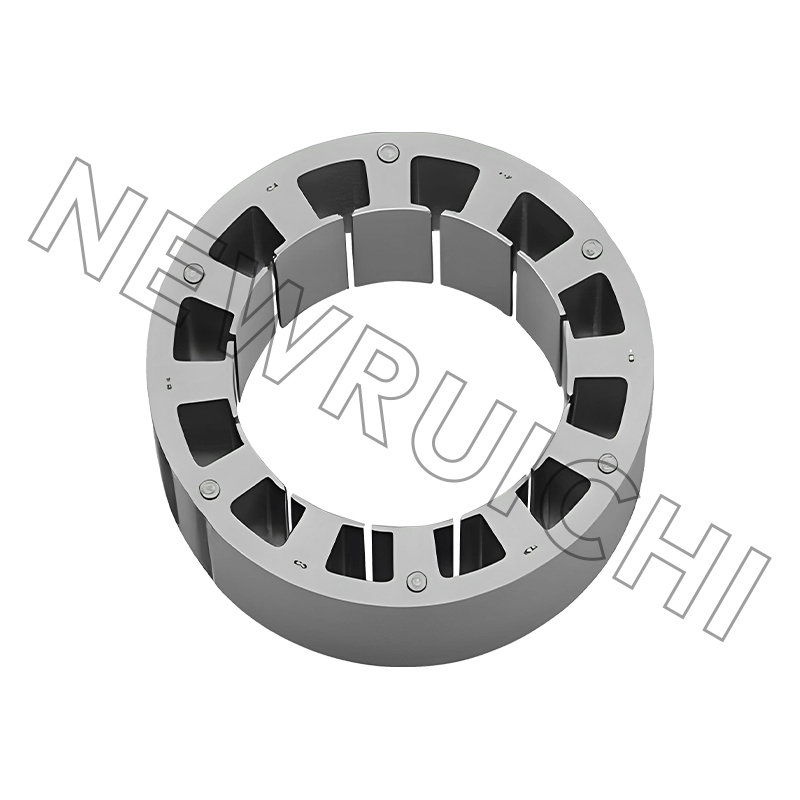 DC モーターのステーターとローターの積層 カスタムのステーターとローターの積層は、工具を投入する前の設計段階のスタック比較をサポートし、磁気損失とアセンブリの適合性の評価に役立ちます。 製品を見る→
データシートでは見つからない損失
データシートには、1 つの動作点における 1 つの効率の数値が示されています。損失メカニズムの分割により、アーマチュアが半分の負荷で温かく動作するか、定格の 80% で過熱するかが決まります。
定格負荷における小型ブラシ付き DC モーターの分割を示します。実際のシェアは、磁束密度、速度、ブラシグレードによって変化します。
銅損は電流の二乗に比例するため、10% の過負荷では巻線に約 21% 多くの熱が追加されます。そのため、ラベルに記載されている電流ではブラシや巻線の故障がほとんど発生しません。鉄損は磁束密度、鋼材ゲージ、層間短絡の数によって決まります。つまり、コーティングに傷のあるスタックは無負荷でも発熱します。これは、組み立てられたモーターが高温でアイドリングしている場合に役立つ診断です。
ブラシ付き DC アーマチュアが依然として勝てる場所
ブラッシュ DC はどこにでもあるレガシーというわけではありません。 2 線式接続、高い始動トルク、低コストのドライブがブラシの定期メンテナンスよりも重要な場合に使用されます。
市場調査ではなく、典型的なブラシ付き DC アーマチュアの需要を示す指標です。
各セグメントはアーマチュアに異なる応力を与えます。自動車の補助機器は熱サイクルと振動に影響し、医療およびモビリティ ユニットは音響ノイズと整流子膜の安定性に影響し、電動工具はピーク電流に影響します。 1 つに適合するスタックが、鋼材グレードや製造方法を変更せずに 3 つすべてに適合することはほとんどありません。
コアの購入: 許容範囲、テスト、および抱えているリスク
| 特徴 | 一般的な要件 | なぜそれが重要なのか |
|---|---|---|
| 積層バリ高さ | 0.05mm以下。タイトスタックでは 0.03 mm | バリにより隣接する積層が短くなり、コア損失が増加します |
| ローター外径とシャフト穴 | 図面ごとに、通常±0.05 mm | エアギャップとシャフトのフィット感を設定します。偏心は振動として現れる |
| スタック長 | 通常 ±0.2 mm | ユニットごとに磁束とトルク定数を変更します |
| スタッキングファクター | ビルドに応じて 0.95 ~ 0.98 | 係数が低いほど、同じトルクに対してより多くの銅が使用されることを意味します |
| 層間絶縁 | 目に見えるコーティングの損傷なし | 傷ついたコーティングによりショートや局所的なホットスポットが生じる |
| スキュー角 | 図面ごとに、通常は 1 スロット ピッチ | スキューが正しくないと、コギングトルクと可聴ノイズが増加します |
| 組立後の整流子振れ | 0.02mm以上 | スパークとブラシの寿命を直接制御 |
実際に購入リスクが蓄積されるのは、抽選の上流です。私たちが目にする紛争のほとんどは 5 つの失敗で占められています。
- 損失が大きく、安価な無方向性鋼種の代替となる鋼種。
- 溶接スパッタまたは再ストラックインターロックによりスタックが平らになり、積層が短絡します。
- スタックが接着される前のバルクハンドリングによるコーティングの損傷。
- 材料はアニールされていない状態で供給されるため、単一の寸法を変えることなくコア損失が向上します。
- ロットが 1 つのスタック内で混合され、現在の描画でユニット間のばらつきとして表示されます。
ボリュームプログラムの場合、バラしたシートではなく完成したスタックを購入すると、リスクがサプライヤーに移され、組み立てラインからスタックの長さの変動がなくなります。
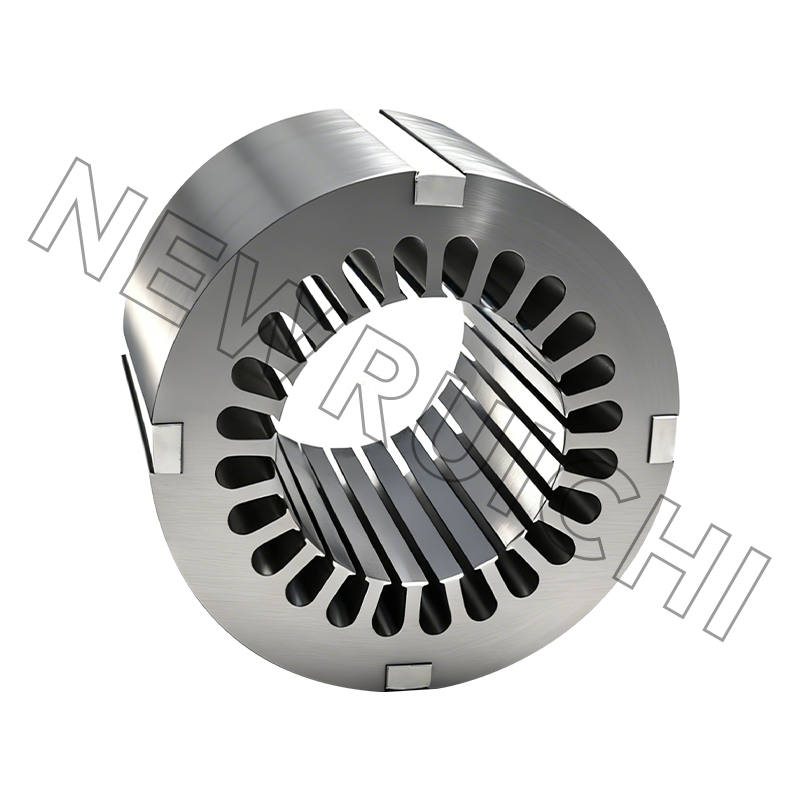
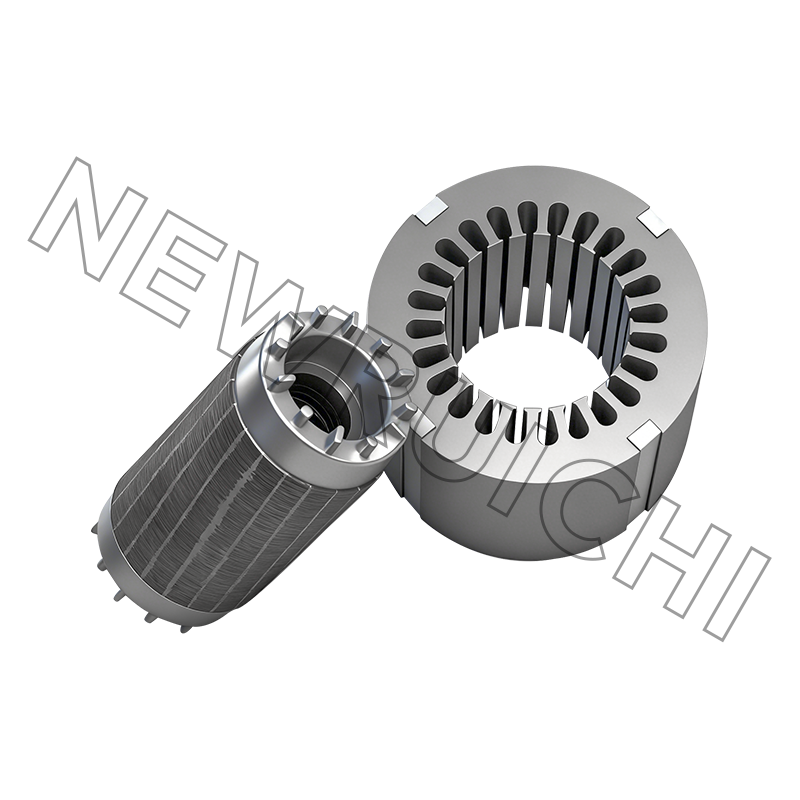
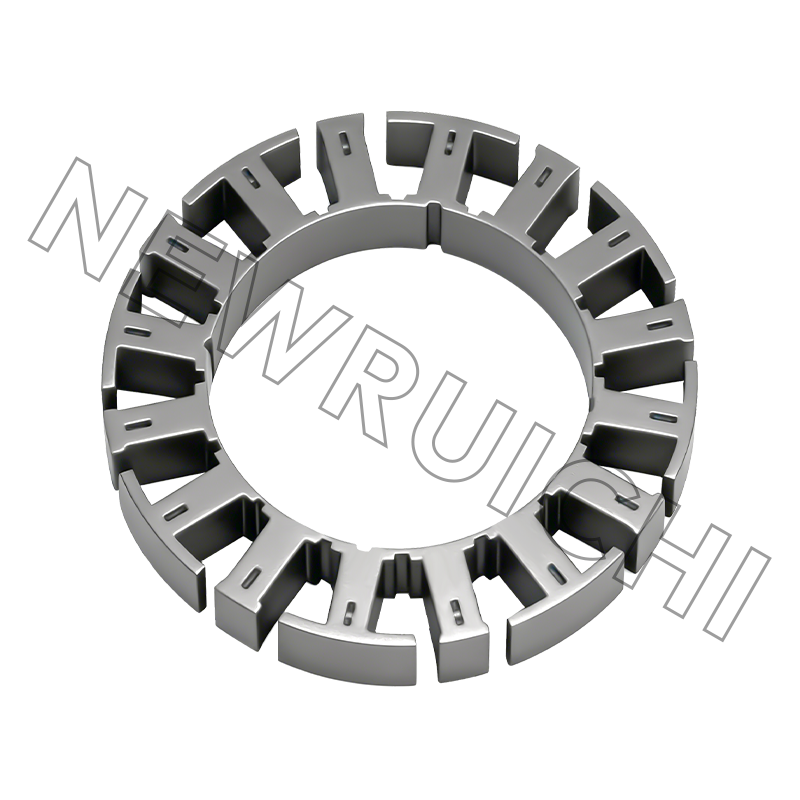
 DC モーターのステーターおよびローター コア アセンブリ 完成した積層コアアセンブリは、スタッキングのリスクをサプライヤーに移し、組立ラインでのスタック長のばらつきを減らすことで、大量モータープログラムに適合します。 製品を見る→
サンプルからシリーズまで: 持続するシーケンス
1. 図面と鋼材のレビュー。
材料を切断する前に、ゲージ、グレード、コーティング重量、積層構造を確認してください。
2. サンプルをレーザーカットします。
デザインがまだ進行中の段階で、工具なしで数百個の部品が納品されます。
3. スタックとボンドのトライアル。
図面に対して達成されたスタッキング ファクターとスタック長さを測定します。
4. フィット、スピン、熱テスト。
エアギャップ、振れ、定格負荷時の温度上昇、および整流子のブラシの動作。
5. ボリュームツール。
スタンピングダイまたはレーザーバッチのいずれか、数量と変更リスクに適合するもの。
6. 最初の記事とドキュメント。
寸法レポート、材料証明書、プログラムが自動車向けの PPAP。
レーザーでカットされたサンプルを使用すると、金型に加工する前に鋼種の変化をテストすることもできます。より低いコア損失を測定する 0.35 mm グレードは、1 キログラムあたりの追加コストを正当化できるかどうかはわかりませんが、スタックトライアルでは、その疑問に 4 分の 1 ではなく 1 週間で答えられます。
 レーザーカットされたステーターとローターの積層サンプル カスタムのレーザーカット積層サンプルは、金型のコミットメントや量産前の初期のモーター設計チェックとスチールグレードのトライアルをサポートします。 製品を見る→
サンプル段階を過ぎると、積層およびコアの製造ルート(スチールのスリット、スタンピングまたはレーザー切断、指定された場合のアニーリング、インターロックによる積層、接着または溶接、最終検査)が納期の勝敗を左右します。最初の注文の後ではなく、最初の注文の前にサプライヤーとそのフローを一度確認することは価値があります。
メンテナンスとコンプライアンスに関する注意事項
- ブラシは故障時ではなく、予想される摩耗寿命の半分の時点で検査してください。
- 均一なチョコレート色の整流子フィルムは健全です。斑点のあるフィルムは、汚れまたはブラシのグレードが間違っていることを示しています。
- スプリング圧力を仕様値内に維持してください。低圧では整流子が曇り、高圧ではブラシがすぐに摩耗します。
- 巻線絶縁体と互換性のある溶剤で洗浄します。カーボンダストが伝導します。
- 層間の錆は電気的ショートとまったく同様に発生するため、積み重ねられたコアは乾燥してラップで保管してください。
コンプライアンス面では、自動車プログラム用のモーターコアは一般に IATF 16949 品質システム内にあり、一般産業用コアは ISO 9001 に準拠し、溶接フレームとベースは ISO 14001 に準拠した環境管理を受けています。これらの証明書は紙としての意味よりも重要で、第一品目レポート、材料証明書、および変更通知が追われることなく到着する理由として重要です。
これによってアーマチュアが複雑になることはありません。これにより、鋼材のグレード、スタックの構造、バリの制限、整流子の振れなどを具体的にすることができます。これら 4 つを解決すれば、4,500 時間のスパークの問題は謎でなくなります。
あなたのメールアドレスは公開されません。 * が付いているフィールドは必須です

 Email: [email protected]
[email protected]
[email protected]
 電話/電話:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
