 jp

電動モーターの信頼性: 故障率、コアの品質、メンテナンスのトレードオフ
ピーク負荷シフト中にトリップする 250 kW ポンプ モーターは、1 つの劇的な理由で故障することはほとんどありません。多くの場合、根本原因は小さな公差の積み重ねです。ベアリングの熱、取り付け足の緩み、巻線の汚れ、または完全に正しくなかった積層コアなどです。工場チームはダウンタイムを最初に感じます。信頼性に関する答えは、通常、設計、コンポーネントの品質、設置規律の上流にあります。
短い答え: 電気モーターは、電気的、熱的、機械的制限内で指定、設置、保守されている場合、本質的に信頼性が高くなります。大型モーターの信頼性調査では、一般にモーターあたり年間約 3.4% の故障が発生しており、設置の良し悪しのばらつきは、多くの場合、モータのブランド間のばらつきよりも広いことがよくあります。コアの品質によって効率と熱の上限が決まります。ベアリング、アライメント、冷却、電圧の品質によって、モーターがどのくらいの時間その状態に留まるかが決まります。
信頼性はシステムの特性であり、モーターの仕様ではありません
モーターのデータシートは絶縁クラス、効率、温度上昇を保証できますが、信頼性はシステムの特性です。それは、ステーターとローターコアが磁気ストレス下でどのように動作するか、フレームが振動にどのように対処するか、ベアリングハウジングがどのようにアライメントを保持するか、および被駆動機器がシャフトにどのように負荷をかけるかによって異なります。実際には、次の 4 つのレバーが支配的になります。
磁気コアの品質
ラミネートのグレード、バリの高さ、絶縁コーティング、積層圧力、インターロックまたは溶接の品質は、鉄損、ノイズ、ホットスポットに影響を与えます。
機械的なフィット感
同心度、エンドフレームの加工、ベアリングのフィット感、取り付けの平面度は、カタログ上の効率よりも振動とベアリングの寿命を決定します。
熱経路
ファンの設計、フレーム冷却、周囲温度、デューティ サイクルは相互作用します。設計限界を 10°C 上回ると、絶縁寿命が大幅に短くなる可能性があります。
電源
電圧の不均衡、高調波、および繰り返し始動により、巻線とコアにストレスがかかります。信頼性テストには、モーターだけでなく電源も含める必要があります。
これが、同じ銘板定格を持つ 2 つのモーターが異なる動作をする可能性がある理由です。 10年間は冷静かつ静かに走り続けるかもしれない。コアスタック、フレーム溶接、またはシャフトアライメントにより、試運転時に誰もチェックしなかった振動経路が導入されたため、18 か月以内にベアリングノイズが発生する可能性もあります。
購入者が実際に検証できるコア品質と故障パターン
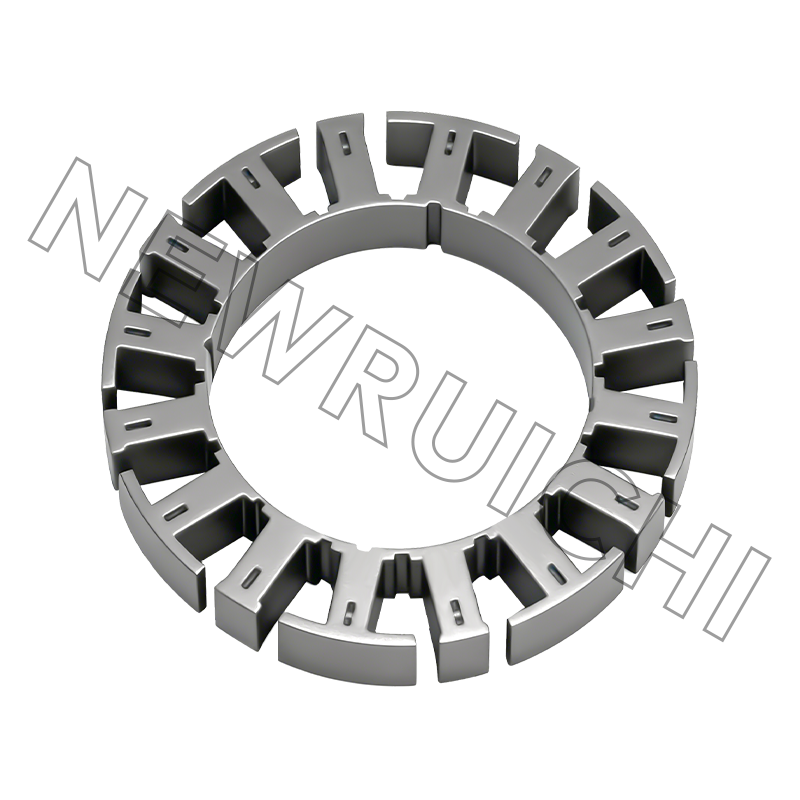
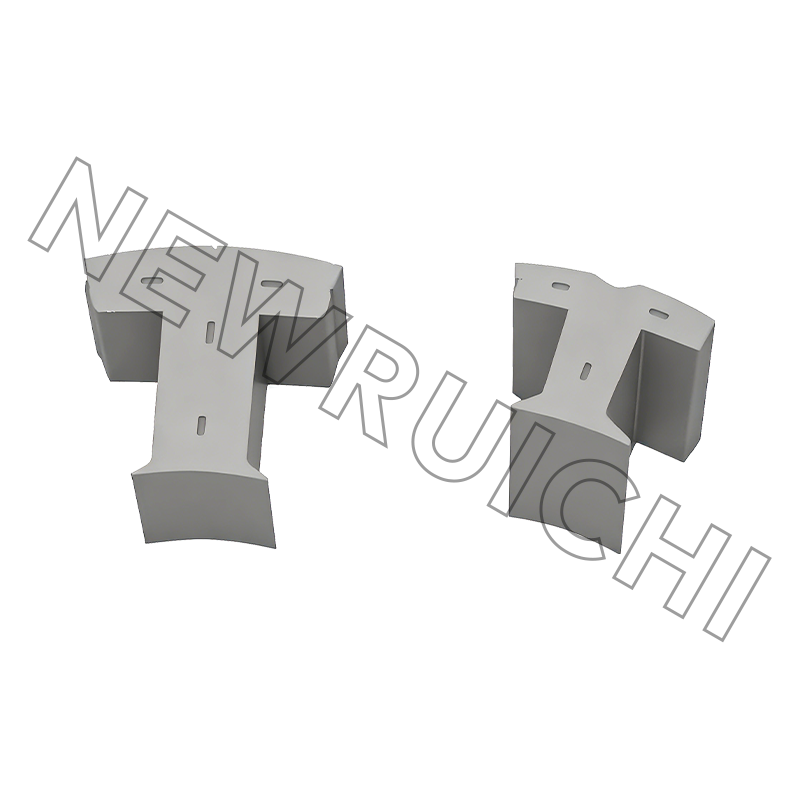
モーターがより高効率、より高速、またはより高負荷になると、ステーターとローターの積層は必需品ではなくなります。バリの高さ、コーティングの厚さ、積層圧力、およびインターロックの形状は、コア損失、歯の剛性、および熱集中に影響します。スタックが不十分なコアは、無負荷テストに合格しても、負荷がかかると局所的なホット スポットが発生する可能性があります。バイヤーは、ラミネート材料のグレード、バリ制御、積層力、およびラミネート間の絶縁抵抗を尋ね、それらのチェックを 製造チェーン それが完成したコアを生成します。
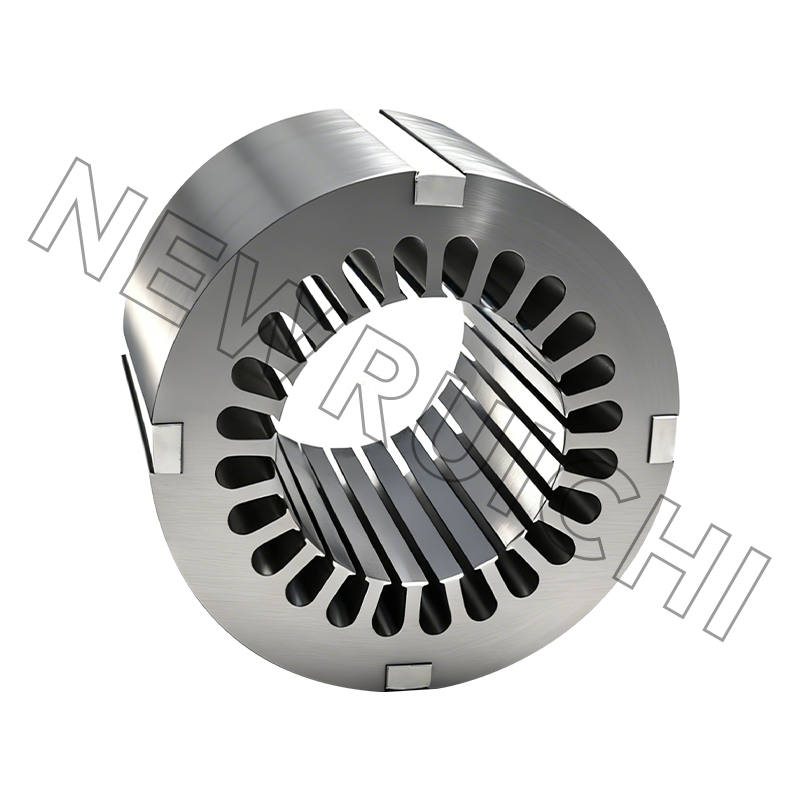
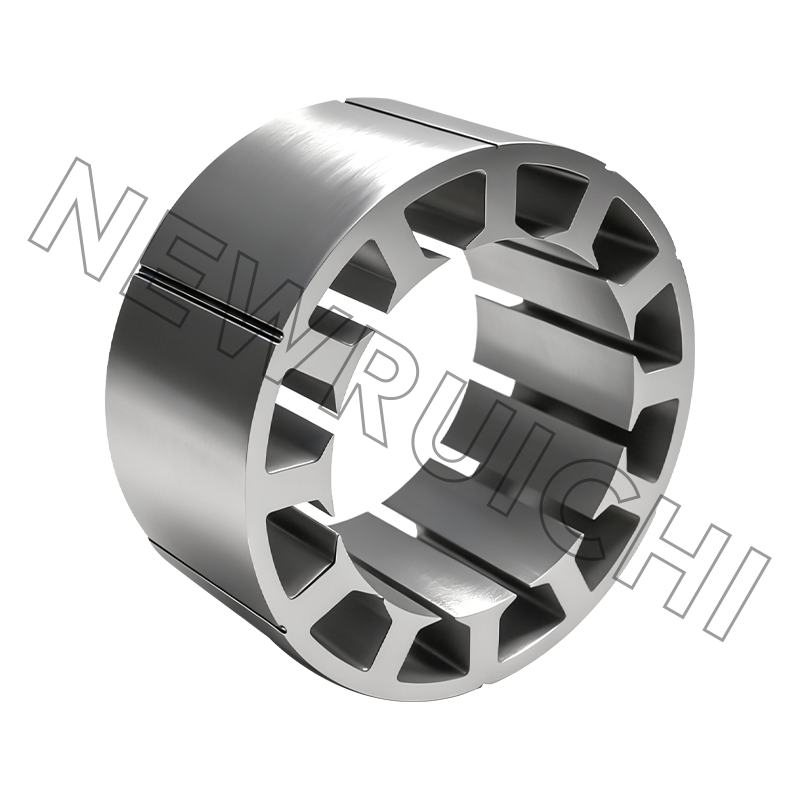
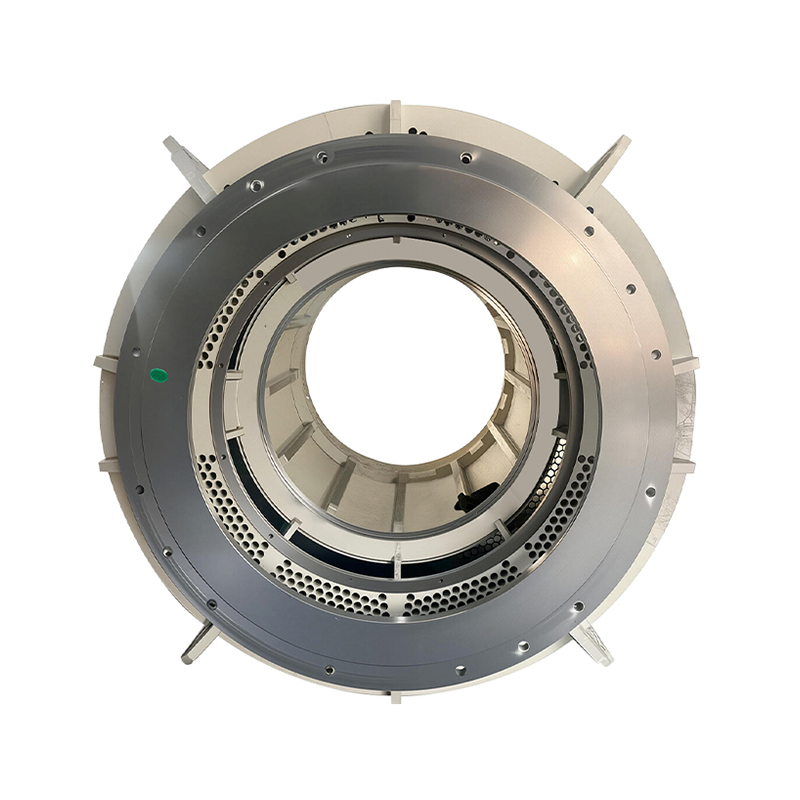
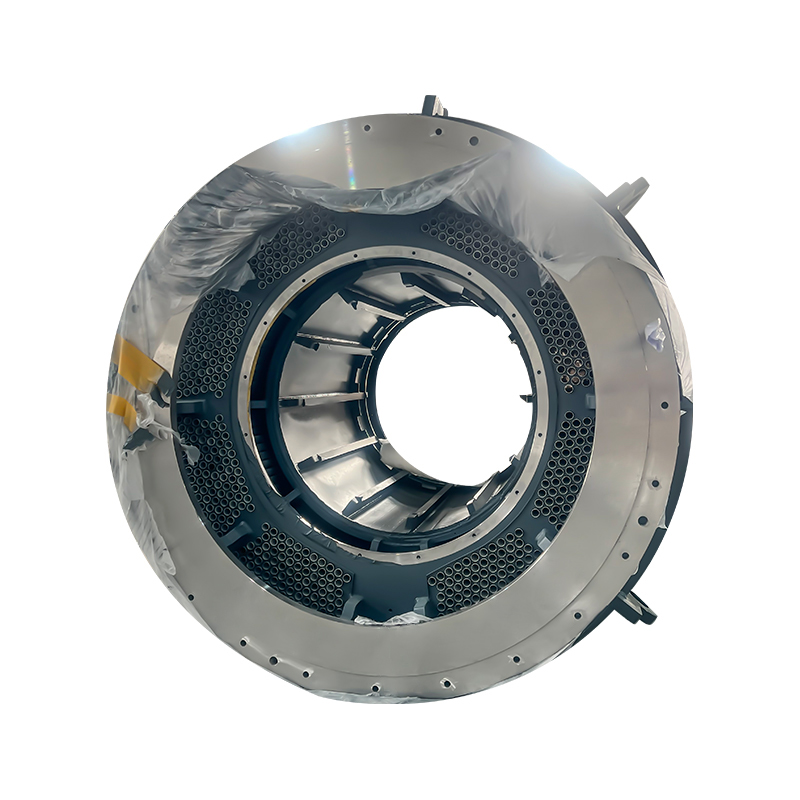
 一貫した磁路を実現するインターロック積層モーターコア 溶接や接着剤を使用せず、正確に位置合わせされた積層を備えた完成コアは、高負荷モーターの積層品質と磁路の一貫性を評価する購入者に適しています。 製品を見る→
中型および大型のモーターの場合、故障パターンは通常、根本原因ほど謎に包まれています。ベアリングの問題が最も多く、次にステータ巻線の故障、ロータの問題、カップリングまたはアライメントのエラーが続きます。環境汚染や冷却不良により、小さな欠陥が繰り返しの故障につながります。以下の表は実用的なトリアージの観点であり、普遍的なランキングではありません。
実際にダウンタイムが蓄積される場所
実際的なポイントは、すべての障害モードを平等に追跡する必要はないということです。ベアリングの保護と調整から始めて、巻線の清潔さと冷却を確認し、次に、高温、騒音、または電流の不均衡で動作するモーターのコア品質を監査します。すぐにインストールできるコンポーネントを目指しているチームにとって、 完成したコアアセンブリ スタッキングのばらつきと入荷検査の負担を軽減できますが、それはサプライヤーがラミネートのバリとスタックの圧力を一貫して管理している場合に限ります。
アプリケーションの優先順位: 信頼性はデューティ サイクルによって異なります
風力タービン発電機のベース、船舶用の水冷モーター マウント、EV のトラクション コアは、同じような信頼性のストレスに直面することはありません。風力発電設備は構造疲労寿命と腐食保護を優先します。海洋機器では、塩水噴霧、シャフトクランプ、冷却の信頼性が向上します。高電圧産業用モーターは熱マージンと部分放電のリスクを比較検討します。 EV トラクション コアは、積層精度、接着またはインターロックの一貫性、および大量再現性を重視しています。以下の図は、一般的な産業用アプリケーション全体でモーターの信頼性への注目が集中している部分を示す実用的な計画図です。
25% 風力タービンと発電機の構造
25% 高電圧産業用モーター
20% 船舶用モーターおよび発電機
15% 新エネルギー車両の牽引
15% サーボ、ステッパー、ロボット工学
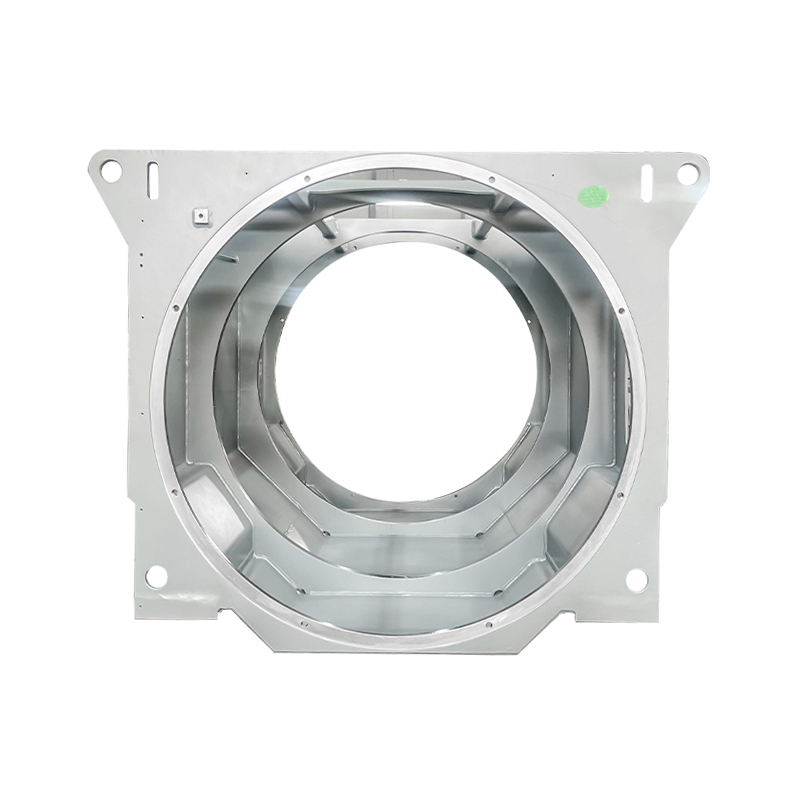
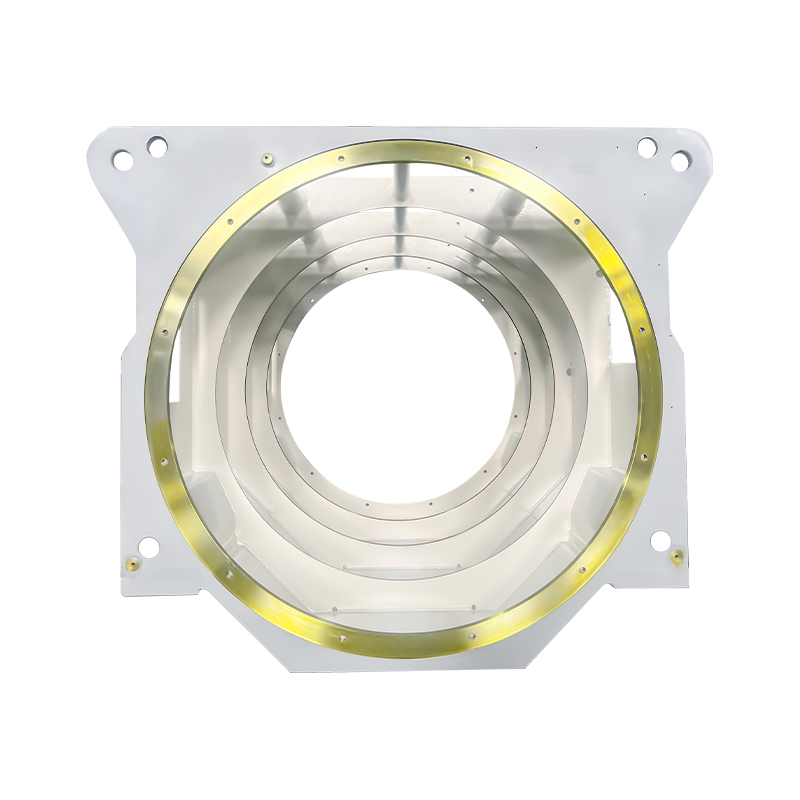
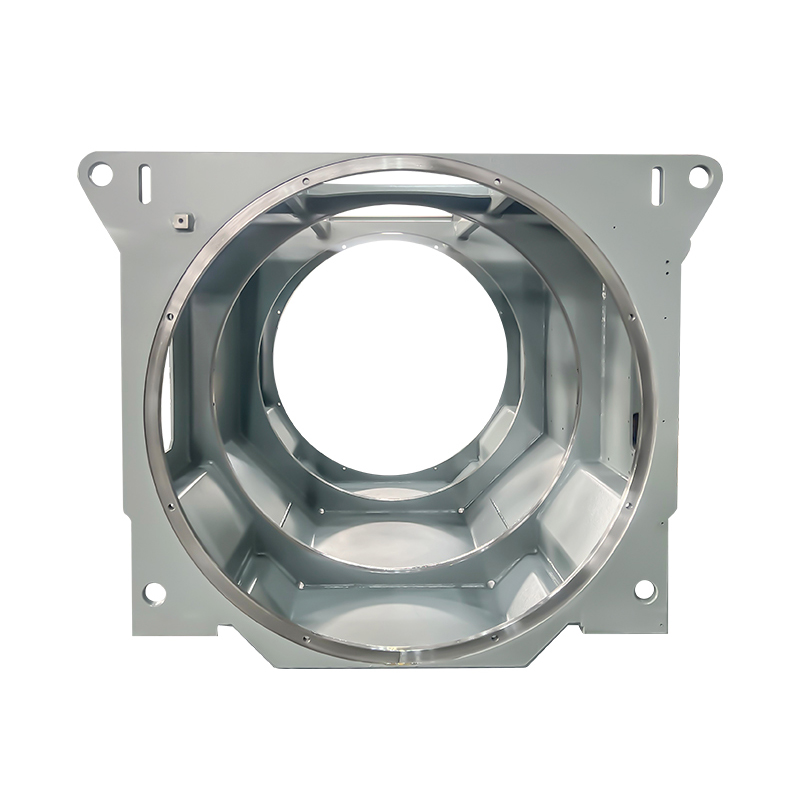
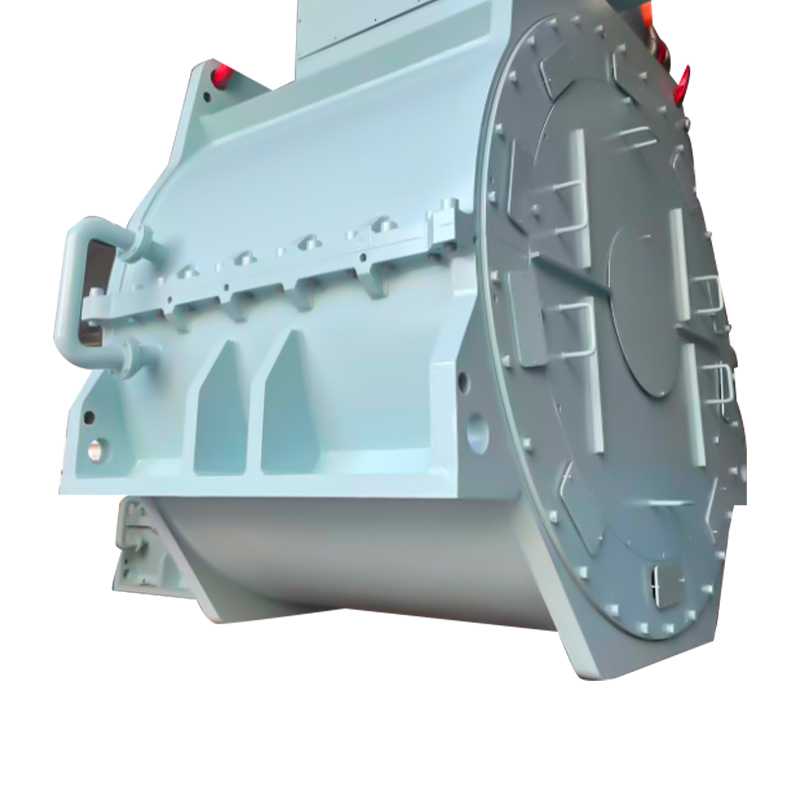
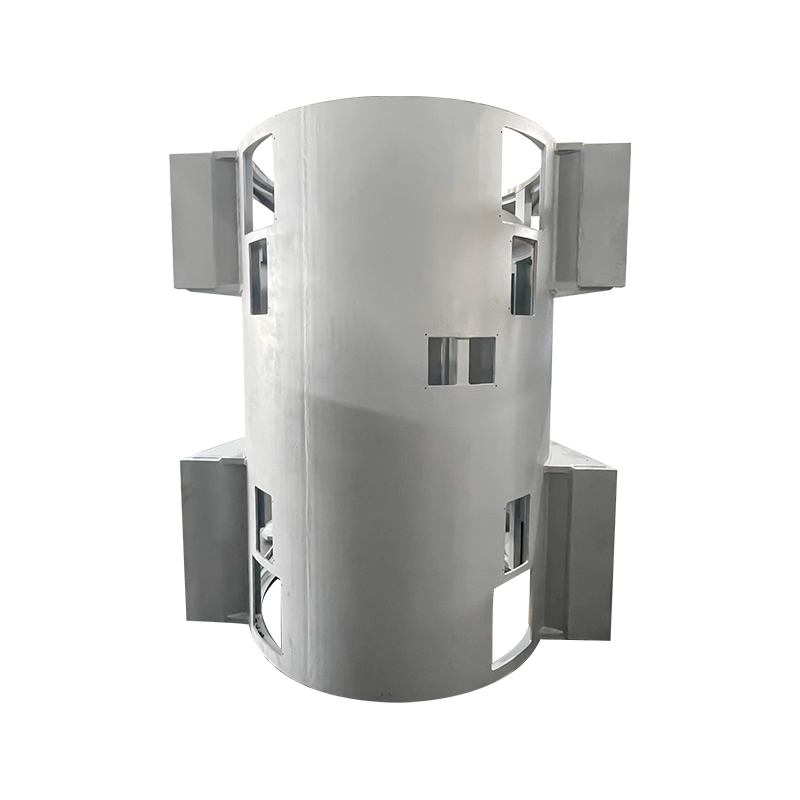
 産業用重量フレーム用溶接ボックス型モーターベース フレームの剛性とベアリングのアライメントが重要な場合に関連する、補強材、水平調整脚、冷却通路、およびメンテナンス アクセスを備えた鋼板溶接エンクロージャ。 製品を見る→
風力発電および重工業用では、フレームとベースは単なる取り付け金具ではなく、信頼性の高い部品です。溶接品質、リブの配置、機械加工の平坦度は、振動伝達とベアリングの位置合わせに影響します。制御された溶接手順と寸法検証を備えた溶接されたボックス型ベースは、わずかに高いモーター効率定格よりも価値があることがよくあります。
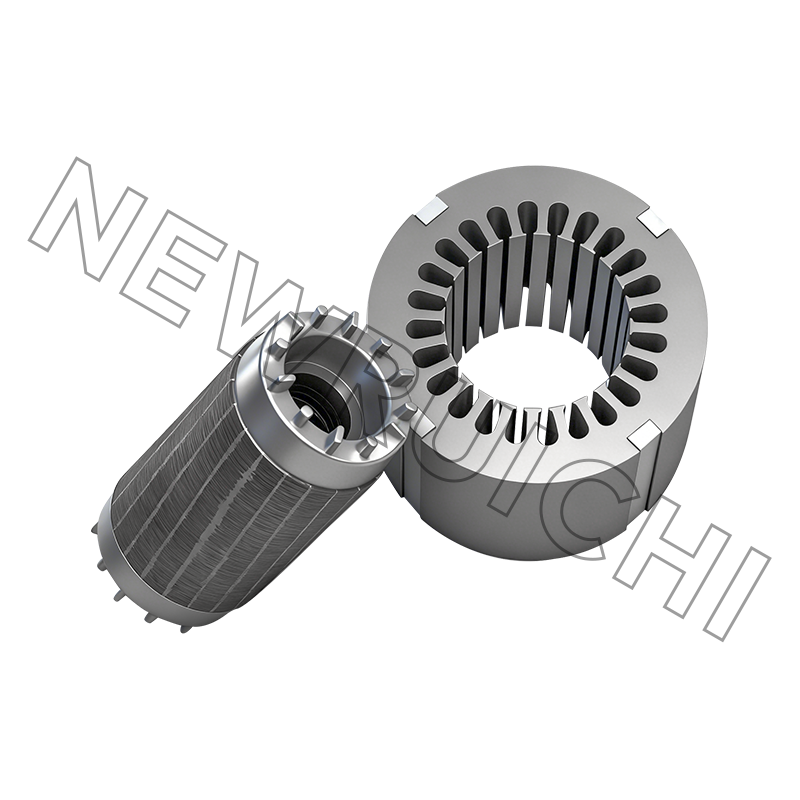
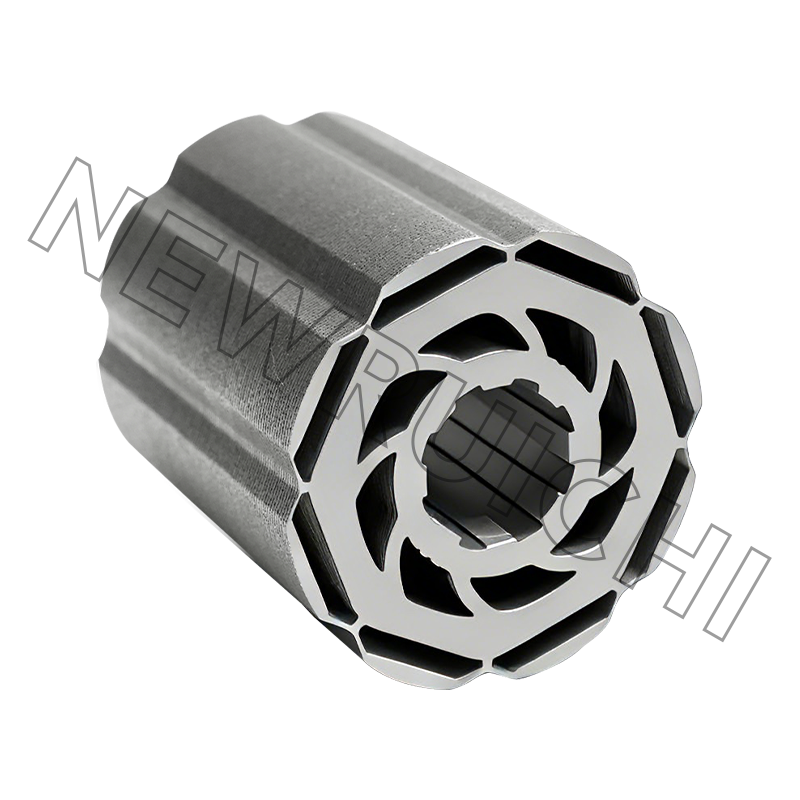
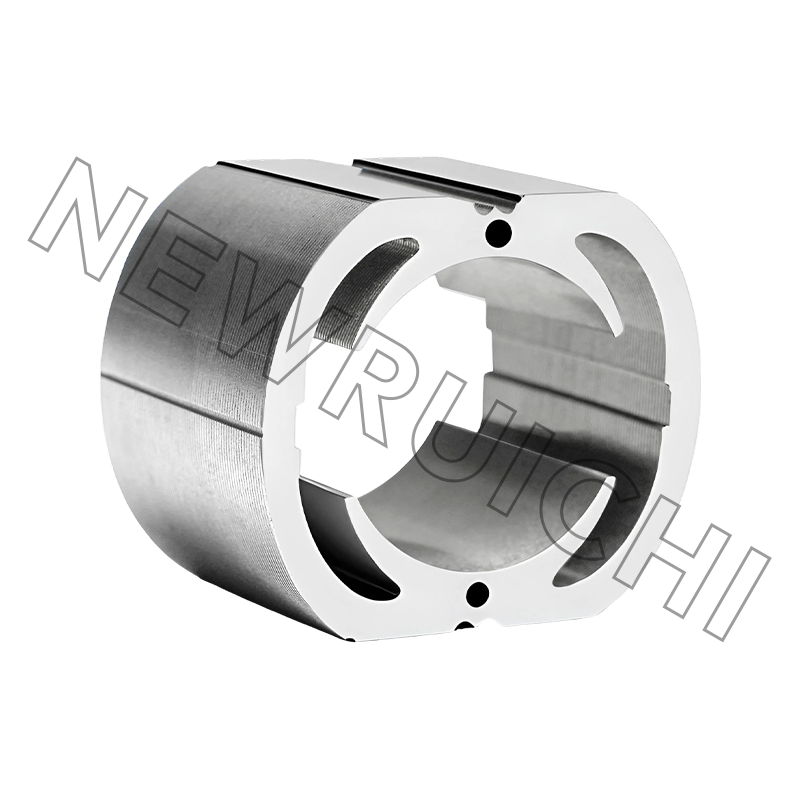
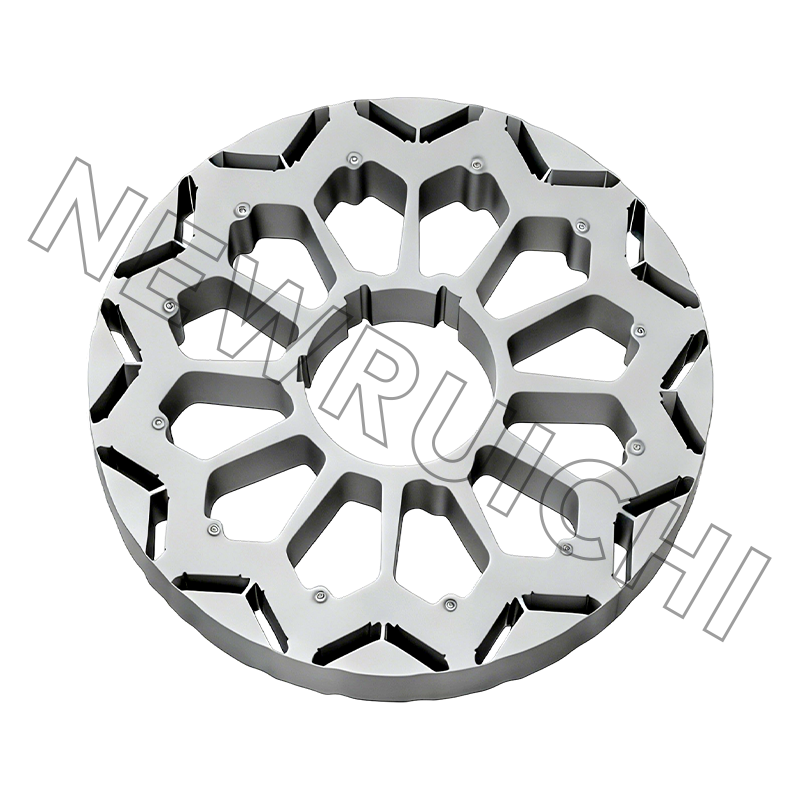
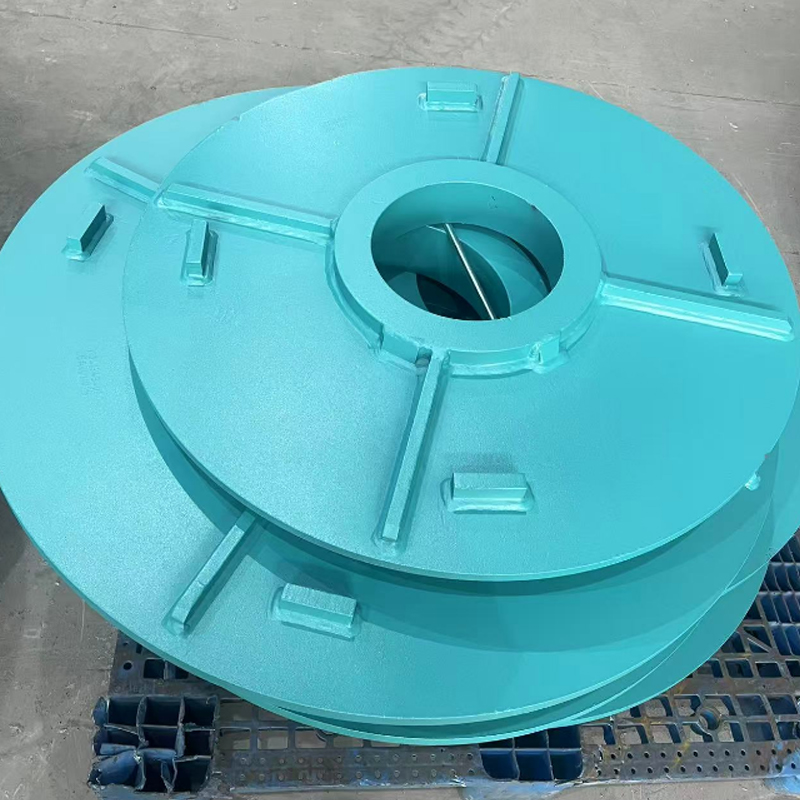
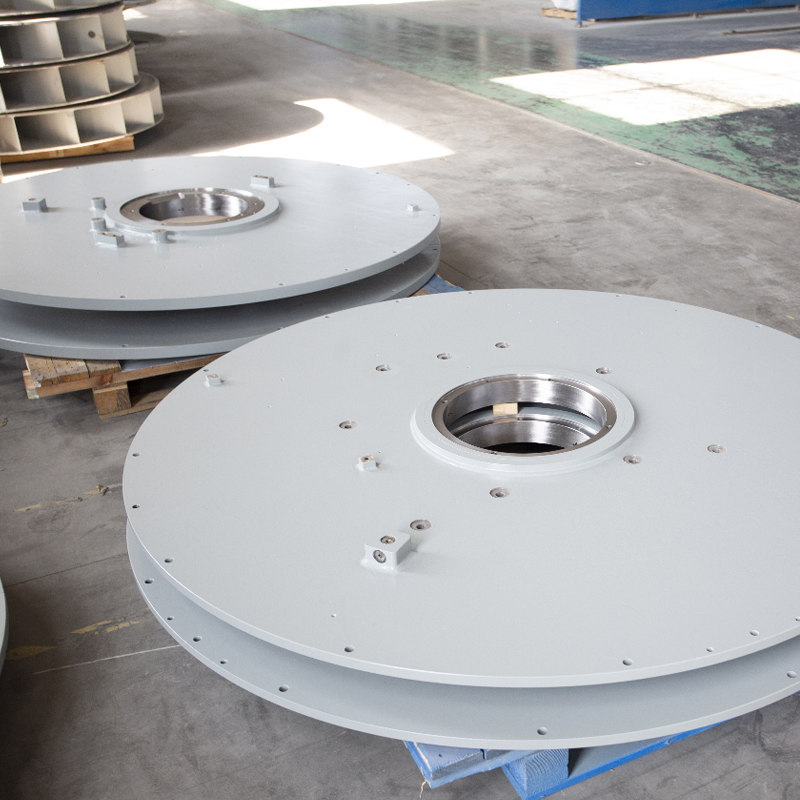
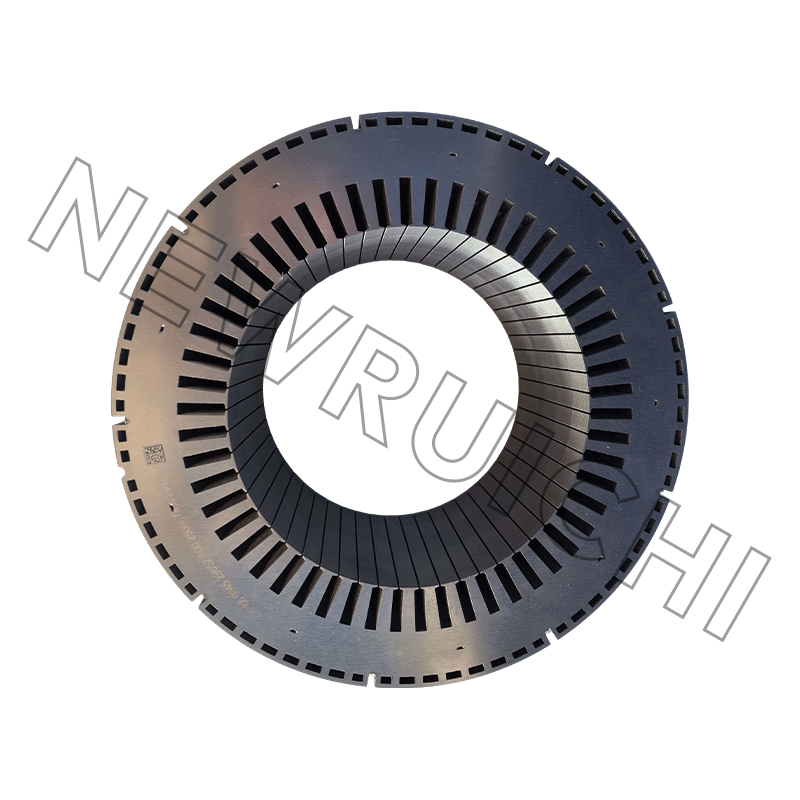 新エネルギー車モーターのステーターとローターコアのアセンブリ 安定した磁路と再現性のある性能を必要とするNEV駆動モーター向けに、スタッキング、リベット留め、溶接、または接着を使用して高精度に積層されたステーターとローターのアセンブリを配置します。 製品を見る→
EV トラクションおよびサーボ アプリケーションの場合、コア アセンブリは再現性レバーになります。インターロック、接着、またはレーザー/TIG 溶接コアは、それぞれ機械的剛性、渦電流損失、生産速度とトレードオフになります。正しい選択は、速度範囲、振動プロファイル、およびモーターがサンプル量で生産されるか大量バッチで生産されるかによって異なります。
実用的な選択と ROI のワークフロー
信頼性の向上は、ダウンタイムの回避、サービス間隔の延長、再作業の削減によって報われます。モーターまたはコアのサプライヤーに依頼する前に、短いワークフローを使用します。
1. デューティサイクルを定義する
時間ごとの記録開始、負荷プロファイル、周囲温度、高度、予想される耐用年数。連続運転用に選択されたモーターは、周期運転の早い段階で故障する可能性があります。
2. 熱マージンの確認
冷却方法、ファンのカバー範囲、および筐体が実際に汚染されていないことを確認します。 10°C のマージンは、途中で巻き戻すよりも安価です。
3. コアとフレームの監査
ラミネートグレード、バリ制限、積層圧力、インターロックパターン、溶接品質、およびフレーム加工レポートを要求します。
4. 最初の記事を検証する
完全にリリースする前に、無負荷および負荷テストを実行し、振動、温度上昇、電流バランス、絶縁抵抗を確認します。
通常、エネルギーだけでなくダウンタイムを計算すると、ROI がより明確になります。 250 kW のモーターを年間 6,000 時間稼働させると、150 万 kWh を消費します。効率が 1% 向上すると、年間約 15,000 kWh が節約されます。 0.10 ドル/kWh では、1,500 ドルになります。 1 時間あたり 5,000 ドルの場合、8 時間の停止を 1 回回避すると、40,000 ドルになります。そのため、信頼性の仕様では、銘板の小さな利益を追求する前に、ベアリングの保護、熱マージン、コアの一貫性に重点を置く必要があります。
メンテナンスとコンプライアンス: お金を払って得た信頼性を維持する
設置品質とメンテナンス規律により、モーターに組み込まれた信頼性が保護されます。実際のスケジュールには以下を含める必要があります。
- 試運転時およびカップリングまたはベースの作業後に振動をチェックします。
- 最初のロングランの前にレーザーアライメントとソフトフット検証。
- ベアリングのタイプ、速度、周囲条件に一致する潤滑記録。
- 巻線の絶縁抵抗と分極指数の傾向。一度限りの測定値ではありません。
- 特に粉塵の多い環境や海洋環境での冷却パスのクリーニングとファンの検査。
- ドライブまたは上流の電気的変更後の電圧不均衡と高調波チェック。
サプライヤーのコンプライアンスも信頼性の一部です。 ISO 9001 は一般的な品質管理をカバーしています。 IATF 16949 は自動車および EV のコア供給に重要です。 ISO 3834 は、モーターのフレームとベースが溶接構造である場合に関連します。 ISO 14001 は環境プロセス管理を示します。これらの証明書はモーターの低振動を保証するものではありませんが、サプライヤーが積層バリ、積層圧力、溶接パラメータ、検査記録などの追跡可能なプロセスを持っているかどうかを示します。電気モーターの信頼性に関しては、コア、フレーム、設置、メンテナンスの証拠を 1 つのレビューにまとめた仕様が最適です。
あなたのメールアドレスは公開されません。 * が付いているフィールドは必須です

 Email: [email protected]
[email protected]
[email protected]
 電話/電話:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
